Étude de la finition OSP des circuits imprimés pour une fabrication rentable
Introduction aux finitions de surface des cartes de circuits imprimés
Dans l'univers complexe de la fabrication des circuits imprimés, le choix d'une finition de surface adaptée est une décision cruciale qui influe sur la longévité, la fiabilité et la soudabilité du produit final. Aujourd'hui, nous allons Étude des finitions des circuits imprimés Osp comme une solution viable pour les concepteurs et les ingénieurs qui souhaitent concilier performances et contraintes budgétaires. L'OSP, acronyme de « Organic Solderability Preservative » (agent de préservation de la soudabilité organique), a connu un immense succès ces dernières années grâce à son caractère écologique et à son excellente planéité, deux caractéristiques essentielles pour la technologie moderne de montage en surface (SMT).
À mesure que les appareils électroniques deviennent plus petits et plus complexes, les exigences imposées aux cartes nues s'accroissent. Le traitement de surface remplit deux fonctions principales : il empêche les circuits en cuivre sous-jacents de s'oxyder avant le soudage des composants, et il offre une surface soudable lors de l'assemblage. Trouver le traitement de surface adapté peut réduire les coûts de fabrication des circuits imprimés de manière significative sans faire de compromis sur la qualité.
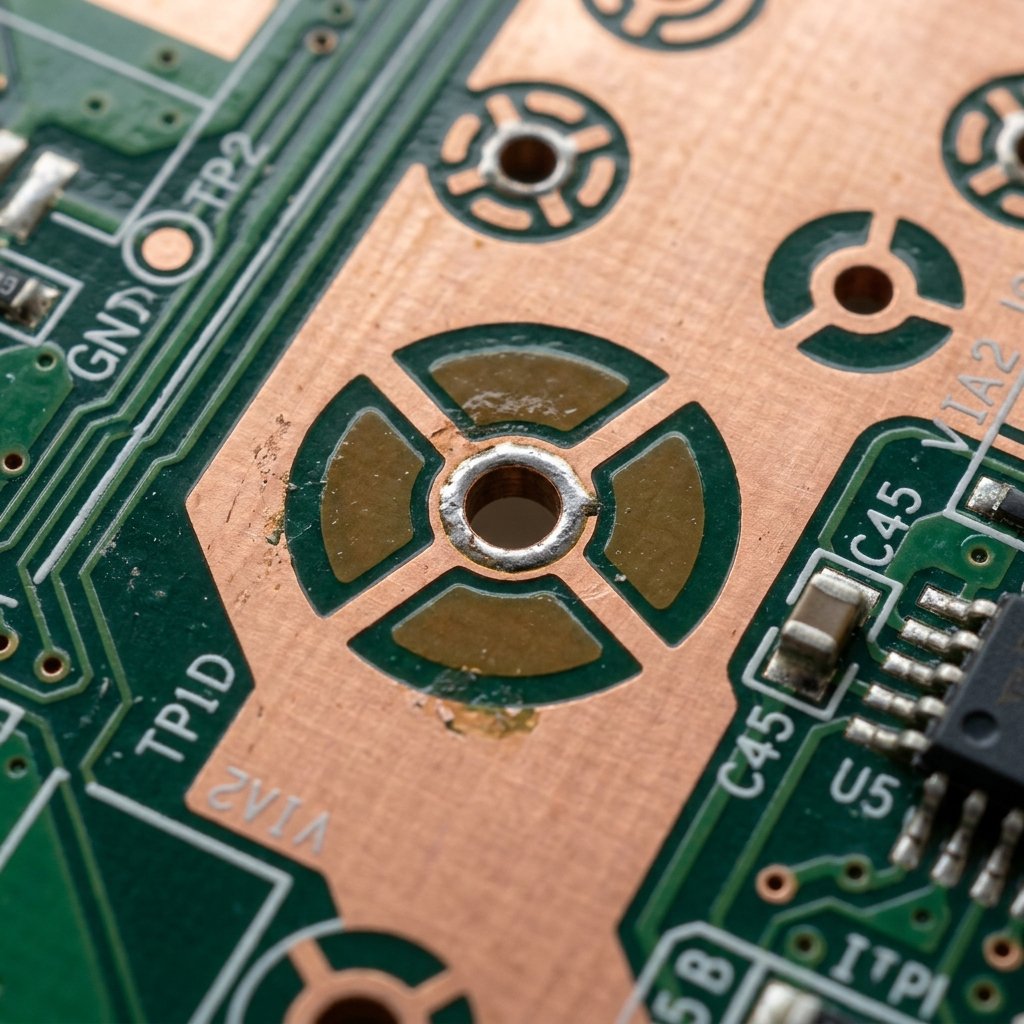
Qu'est-ce que l'OSP (agent de préservation de la soudabilité organique) exactement ?
Contrairement aux procédés HASL (Hot Air Solder Leveling) ou ENIG (Electroless Nickel Immersion Gold), l'OSP n'est pas une finition métallique. Il s'agit en réalité d'un composé organique à base d'eau qui se lie de manière sélective au cuivre, formant ainsi une couche protectrice ultra-fine sur les pastilles exposées. Cette couche protège le cuivre de l'oxydation pendant le stockage et la manutention.
Lors du processus de soudure, le flux contenu dans la pâte à souder dissout facilement la couche d’OSP, mettant ainsi à nu le cuivre vierge sous-jacent et permettant ainsi d’obtenir un joint de soudure solide et fiable. Comme le procédé d’application repose sur un bain chimique plutôt que sur un placage métallique complexe, il s’agit de l’une des finitions les plus simples et les moins coûteuses disponibles sur le Procédé de fabrication de circuits imprimés.
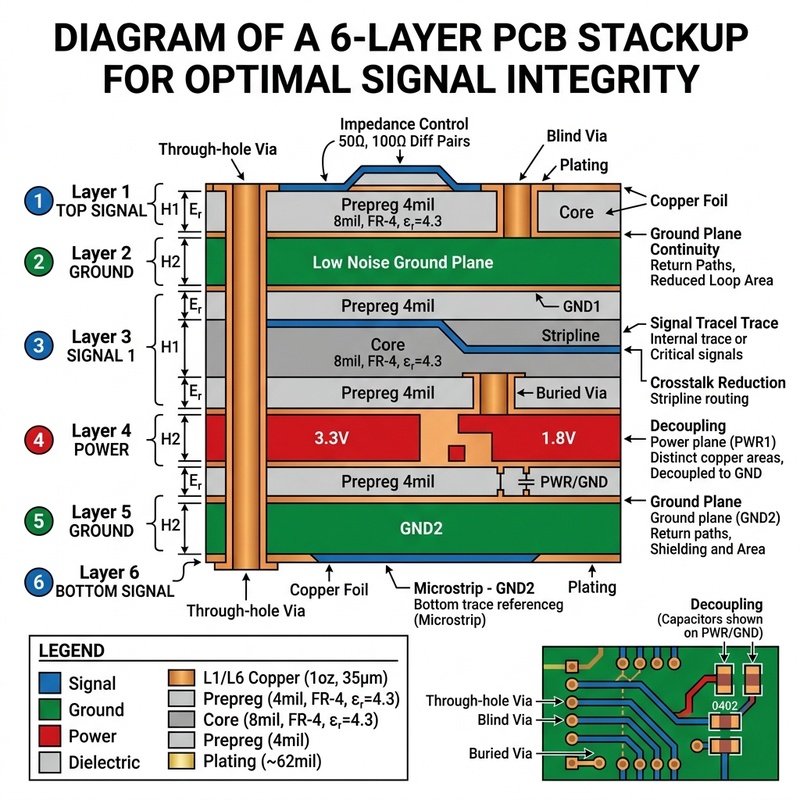
Principaux avantages de la finition OSP
Il existe plusieurs raisons convaincantes pour lesquelles les fabricants et les concepteurs optent pour l'OSP, notamment dans le cadre d'une production à grand volume ou pour les produits électroniques grand public où le coût est un facteur déterminant.
- Rapport coût-efficacité : L'OSP est nettement moins coûteux que les finitions métalliques telles que l'ENIG ou l'argentage par immersion. Les produits chimiques utilisés sont moins onéreux, et le procédé nécessite moins d'énergie et comporte moins d'étapes.
- Excellente coplanarité : Le procédé OSP offre une surface parfaitement plane, ce qui est essentiel pour les composants à pas fin tels que les BGA (Ball Grid Arrays) et les QFN. Contrairement au procédé HASL, qui peut laisser des dépôts de soudure irréguliers, l'OSP épouse parfaitement la topographie des pastilles de cuivre.
- Respectueux de l'environnement : L'OSP étant un composé organique à base d'eau, il est sans plomb et conforme à la directive RoHS. Il ne contient pas de métaux toxiques et la gestion de ses déchets est plus simple que celle des bains de galvanoplastie.
- Traitement simple : Le processus de mise en œuvre est relativement simple et nécessite moins de cuves et moins d'entretien que les lignes complexes de placage métallique.
Si vous souhaitez comparer ce produit à d'autres options, vous pouvez comparer les finitions de surface pour déterminer celle qui correspond le mieux aux besoins spécifiques de votre projet.
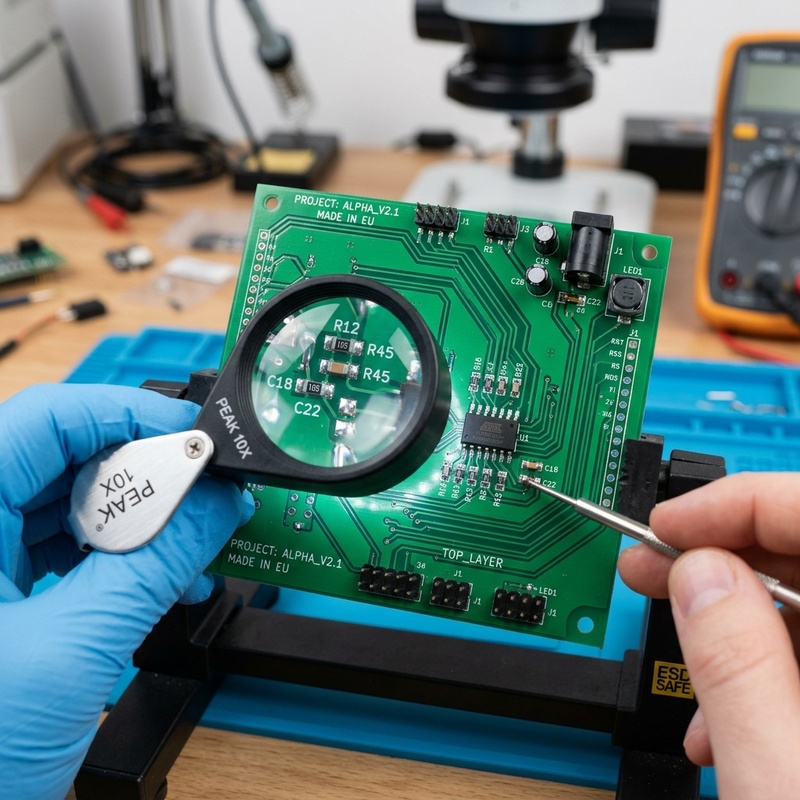
Fonctionnement du processus de finition des circuits imprimés OSP
L'application d'un conservateur organique de soudabilité (OSP) est un processus chimique continu. Voici un guide étape par étape expliquant comment préparer le cuivre nu et le recouvrir d'OSP.
-
1. Nettoyage
Les panneaux de cuivre nus sont traités avec un nettoyant alcalin ou acide afin d'éliminer toute trace d'huile, d'empreintes digitales ou d'oxydation qui aurait pu s'accumuler au cours des étapes de fabrication précédentes. Une surface de cuivre impeccable est indispensable pour garantir une bonne adhérence.
-
2. Micro-gravure
La surface en cuivre est légèrement rendue rugueuse à l'aide d'une solution de micro-gravure. Cela permet d'augmenter la surface spécifique et d'offrir une meilleure adhérence mécanique au composé organique.
-
3. Rinçage à l'acide
Un bain d'acide faible, généralement à base d'acide sulfurique, est utilisé pour neutraliser les résidus alcalins éventuels et nettoyer davantage la surface micro-gravée.
-
4. Demande d'adhésion à l'OSP
Les panneaux sont immergés dans la solution OSP active. Les principes actifs réagissent de manière sélective avec le cuivre, formant ainsi une couche de polymère organométallique. L'épaisseur de cette couche est contrôlée avec précision en ajustant la concentration, le pH et la température du bain.
-
5. Rinçage à l'eau déionisée (DI) et séchage
Les cartes sont soigneusement rincées à l'eau déminéralisée afin d'éliminer les produits chimiques n'ayant pas réagi, puis séchées à l'air chaud forcé pour garantir la prise complète du film protecteur.
Limites et considérations relatives à l'OSP
Si l'analyse du traitement de surface OSP pour les circuits imprimés met en évidence de nombreux avantages, il est important d'en reconnaître les limites. Le principal inconvénient de l'OSP réside dans sa durée de conservation relativement courte. Comparé à des traitements tels que l'ENIG, qui peuvent durer des années, un circuit imprimé recouvert d'OSP a généralement une durée de conservation d'environ 6 mois. Il doit être stocké dans un environnement contrôlé, à l'abri d'une humidité élevée et de températures extrêmes, afin d'éviter toute dégradation prématurée.
De plus, l’OSP est sensible à la manipulation. Les huiles et les acides présents sur les mains nues peuvent dégrader le revêtement ; il est donc indispensable de porter des gants lors de la manipulation de cartes nues. Par ailleurs, l’OSP ne peut supporter qu’un nombre limité de cycles thermiques (refusion). Si un assemblage nécessite plusieurs passages dans un four de refusion (par exemple, pour un montage en surface double face suivi d’un soudage à la vague), la couche d’OSP sur la face non équipée peut se brûler, ce qui entraîne une mauvaise soudabilité lors des étapes suivantes. Il s’agit d’un facteur crucial lors de l’évaluation ENIG contre OSP pour les assemblages complexes à double face.
Foire aux questions sur OSP Finish
La finition OSP est-elle conforme à la directive RoHS ?
Oui, l'OSP est intrinsèquement sans plomb et entièrement conforme aux directives RoHS (Restriction of Hazardous Substances). Il s'agit d'un composé organique à base d'eau qui ne contient pas de métaux lourds.
Quelle est l'épaisseur du revêtement OSP ?
Le revêtement OSP est incroyablement fin, son épaisseur variant généralement entre 0,2 et 0,5 micron. C'est précisément cette finesse qui garantit l'excellente coplanarité de surface requise pour les composants à pas fin.
Puis-je utiliser la technologie OSP pour les cartes nécessitant un câblage par soudure filaire ?
Non, l'OSP n'est généralement pas adapté au câblage par fil. Les finitions telles que l'ENIG ou l'ENEPIG (nickel chimique, palladium chimique, or par immersion) offrent une surface beaucoup plus dure et plus fiable pour les applications de câblage par fil d'or ou d'aluminium.
En quoi la soudabilité de l'OSP diffère-t-elle de celle du HASL ?
Si la HASL offre une excellente soudabilité immédiate, puisqu'il s'agit déjà de soudure, l'OSP offre également une excellente soudabilité à condition que les cartes soient assemblées pendant leur durée de conservation. Le flux contenu dans les pâtes à souder modernes décompose facilement la couche d'OSP lors de la refusion.