En undersökning av OSP-ytbehandling av kretskort för kostnadseffektiv tillverkning
Introduktion till ytbehandlingar på kretskort
När det gäller den komplexa världen av tillverkning av kretskort är valet av rätt ytbehandling ett avgörande beslut som påverkar slutproduktens livslängd, tillförlitlighet och lödbarhet. Idag ska vi En undersökning av ytbehandlingen på Osp-kretskort som ett lämpligt alternativ för konstruktörer och ingenjörer som vill hitta en balans mellan prestanda och budgetbegränsningar. OSP, som står för Organic Solderability Preservative, har blivit oerhört populärt under de senaste åren tack vare att det är miljövänligt och ger utmärkt planhet, vilket är avgörande för modern ytmonteringsteknik (SMT).
I takt med att elektroniska enheter blir mindre och mer komplexa ökar kraven på det obearbetade kretskortet. Ytbehandlingen fyller två huvudsakliga syften: den förhindrar att de underliggande kopparkretsarna oxiderar innan komponenterna löds fast, och den ger en lödbar yta under monteringen. Att hitta rätt ytbehandling kan minska tillverkningskostnaderna för kretskort avsevärt utan att göra avkall på kvaliteten.
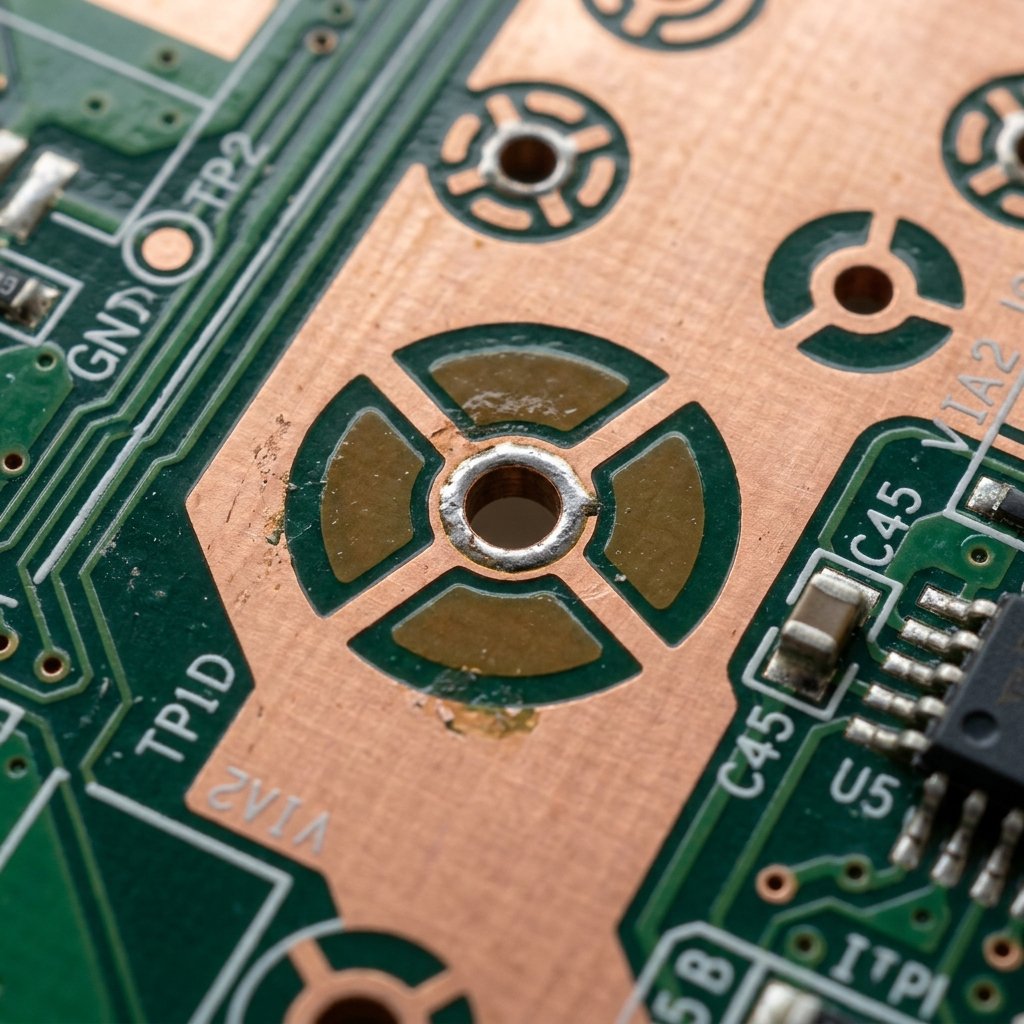
Vad är egentligen OSP (Organic Solderability Preservative)?
Till skillnad från HASL (Hot Air Solder Leveling) eller ENIG (Electroless Nickel Immersion Gold) är OSP inte en metallisk ytbehandling. Det är istället en vattenbaserad, organisk förening som selektivt binder till koppar och bildar ett ultratunt skyddande skikt över de exponerade kontaktytorna. Detta skikt skyddar kopparn mot oxidation under lagring och hantering.
När kretskortet genomgår lödningsprocessen löser flussmedlet i lödpastan enkelt upp OSP-skiktet, vilket blottlägger den rena kopparn under och ger en stark och pålitlig lödförbindelse. Eftersom appliceringsprocessen bygger på ett kemiskt bad snarare än komplex metallplätering är det en av de enklaste och billigaste ytbehandlingarna som finns på marknaden Tillverkningsprocessen för kretskort.
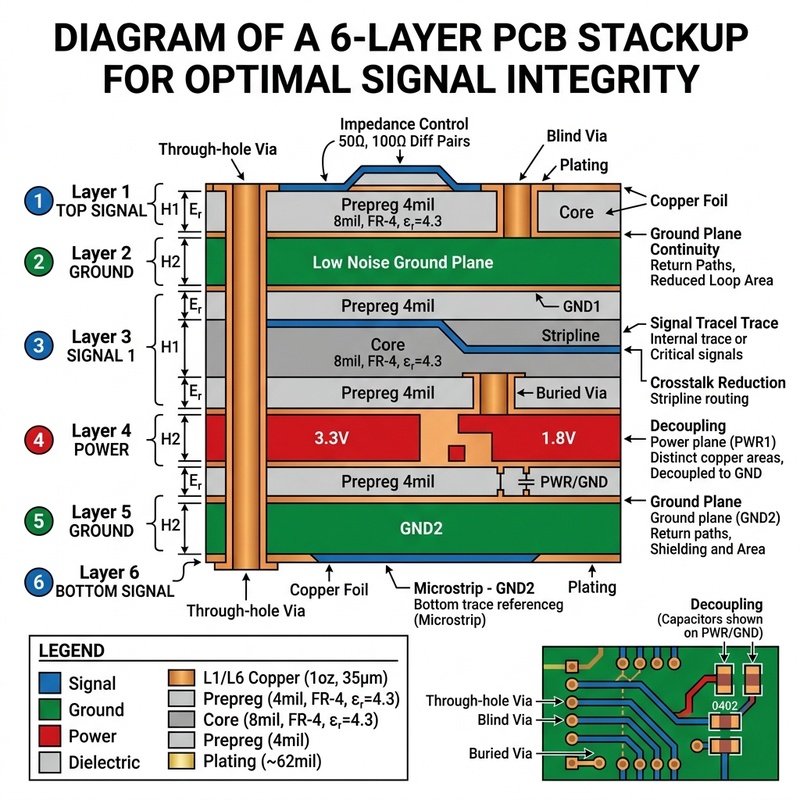
De viktigaste fördelarna med OSP-ytbehandlingen
Det finns flera övertygande skäl till varför tillverkare och konstruktörer väljer OSP, särskilt när det gäller volymproduktion eller kostnadskänslig konsumentelektronik.
- Kostnadseffektivitet: OSP är betydligt billigare än metalliska ytbehandlingar som ENIG eller nedsänkningssilver. De kemikalier som används är billigare, och processen kräver mindre energi och färre steg.
- Utmärkt koplanaritet: OSP ger en helt plan yta, vilket är avgörande för komponenter med tätt placerade anslutningar, såsom BGA:er (Ball Grid Arrays) och QFN:er. Till skillnad från HASL, som kan leda till ojämna lödbeläggningar, följer OSP exakt kopparplattornas topografi.
- Miljövänligt: Eftersom OSP är en vattenbaserad organisk förening är den blyfri och uppfyller RoHS-kraven. Den innehåller inga giftiga metaller och avfallshanteringen är enklare än för galvaniseringsbad.
- Enkel bearbetning: Tillverkningsprocessen är relativt enkel och kräver färre tankar och mindre underhåll än komplexa metallpläteringslinjer.
Om du vill förstå hur det står sig jämfört med andra alternativ kan du jämföra ytbehandlingar för att se vilket som bäst passar just ditt projekts specifika behov.
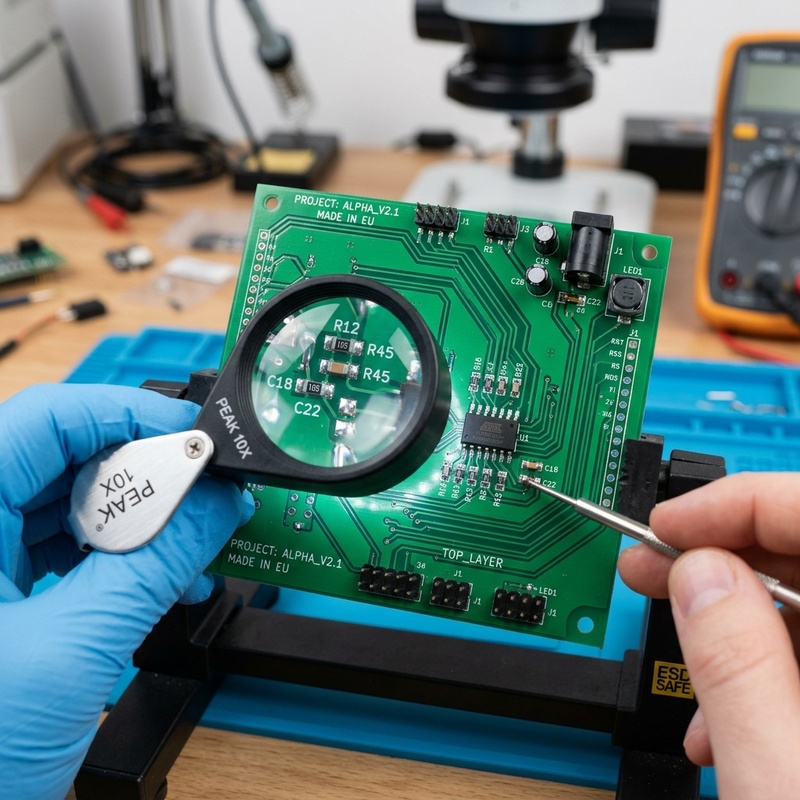
Så här fungerar OSP-ytbehandlingen av kretskort
Appliceringen av ett organiskt lödbarhetsskyddsmedel (OSP) är en kontinuerlig kemisk process. Här följer en steg-för-steg-guide till hur ren koppar förbereds och beläggs med OSP.
-
1. Rengöring
De obearbetade kopparpanelerna behandlas med ett alkaliskt eller surt rengöringsmedel för att avlägsna eventuella oljerester, fingeravtryck eller oxidation som kan ha samlats under tidigare tillverkningssteg. En ren kopparyta är avgörande för att bindningen ska fungera korrekt.
-
2. Mikroetsning
Kopparytan görs något ruggad med hjälp av en mikroetsningslösning. Detta ökar ytarean och ger bättre mekaniskt fäste för den organiska föreningen att fästa vid.
-
3. Skursköljning
Ett svagt surt bad, vanligtvis med svavelsyra, används för att neutralisera eventuella kvarvarande alkaliska rester och ytterligare rengöra den mikroetsade ytan.
-
4. OSP-ansökan
Panelerna nedsänks i den aktiva OSP-lösningen. De aktiva beståndsdelarna reagerar selektivt med kopparn och bildar ett organometalliskt polymerskikt. Skiktets tjocklek regleras exakt genom att man justerar badets koncentration, pH-värde och temperatur.
-
5. Sköljning med avjoniserat (DI) vatten och torkning
Kretskorten sköljs noggrant med avjoniserat vatten för att avlägsna kemikalier som inte har reagerat och torkas sedan med varmluftsflöde för att säkerställa att skyddsfilmen har härdat fullständigt.
Begränsningar och överväganden för OSP
Även om en granskning av OSP-ytbehandlingen för kretskort visar på många fördelar är det viktigt att vara medveten om dess begränsningar. Den främsta nackdelen med OSP är dess relativt korta lagringstid. Jämfört med ytbehandlingar som ENIG, som kan hålla i flera år, har ett OSP-belagt kretskort vanligtvis en lagringstid på cirka 6 månader. Det måste förvaras i en kontrollerad miljö, skyddat från hög luftfuktighet och extrema temperaturer, för att förhindra för tidigt slitage.
Dessutom är OSP känsligt för hantering. Oljor och syror från bara händer kan bryta ned beläggningen, varför handskar måste användas vid hantering av obelagda kretskort. Dessutom tål OSP endast ett begränsat antal termiska cykler (reflow-processer). Om en montering kräver flera genomgångar i en reflowugn (t.ex. för dubbelsidig SMT plus våglödning) kan OSP-skiktet på den obestückade sidan brinna bort, vilket leder till försämrad lödbarhet i efterföljande steg. Detta är en avgörande faktor vid utvärderingen av ENIG mot OSP för komplexa, dubbelsidiga konstruktioner.
Vanliga frågor om OSP Finish
Uppfyller OSP-ytbehandlingen RoHS-kraven?
Ja, OSP är i sig blyfritt och uppfyller till fullo kraven i RoHS-direktiven (Restriction of Hazardous Substances). Det är en organisk, vattenbaserad förening som inte innehåller tungmetaller.
Hur tjock är OSP-beläggningen?
OSP-beläggningen är otroligt tunn och ligger vanligtvis mellan 0,2 och 0,5 mikrometer. Det är just denna tunnhet som ger den utmärkta ytkoplanariteten som krävs för komponenter med fin delning.
Kan jag använda OSP för kretskort som kräver trådbindning?
Nej, OSP är i allmänhet inte lämpligt för trådbindning. Ytbehandlingar som ENIG eller ENEPIG (kemiskt nickel, kemiskt palladium, nedsänkningsguld) ger en betydligt hårdare och mer tillförlitlig yta för trådbindning med guld- eller aluminiumtråd.
Hur skiljer sig OSP:s lödbarhet från HASL:s?
HASL ger visserligen utmärkt och omedelbar lödbarhet eftersom det redan är lödmetall, men OSP erbjuder också utmärkt lödbarhet förutsatt att kretskorten monteras inom dess hållbarhetstid. Fluxet i moderna lödpastor bryter lätt ned OSP-skiktet under omsmältningen.