Analisi della finitura OSP dei circuiti stampati per una produzione economicamente vantaggiosa
Introduzione alle finiture superficiali dei circuiti stampati
Quando si parla del complesso mondo della produzione dei circuiti stampati, la scelta della giusta finitura superficiale è una decisione fondamentale che influisce sulla durata, sull’affidabilità e sulla saldabilità del prodotto finale. Oggi, noi siamo Analisi della finitura del PCB Osp come valida alternativa per progettisti e ingegneri che desiderano trovare un equilibrio tra prestazioni e vincoli di budget. L’OSP, acronimo di Organic Solderability Preservative (agente organico per la conservazione della saldabilità), ha riscosso un enorme successo negli ultimi anni grazie alla sua natura ecocompatibile e all’eccellente planarità, caratteristiche essenziali per la moderna tecnologia di montaggio superficiale (SMT).
Man mano che i dispositivi elettronici diventano sempre più piccoli e complessi, aumentano anche i requisiti richiesti alla scheda nuda. La finitura superficiale ha due funzioni principali: impedisce che i circuiti in rame sottostanti si ossidino prima che i componenti vengano saldati e fornisce una superficie saldabile durante l’assemblaggio. Trovare la finitura giusta può ridurre i costi di produzione dei circuiti stampati in modo significativo senza compromettere la qualità.
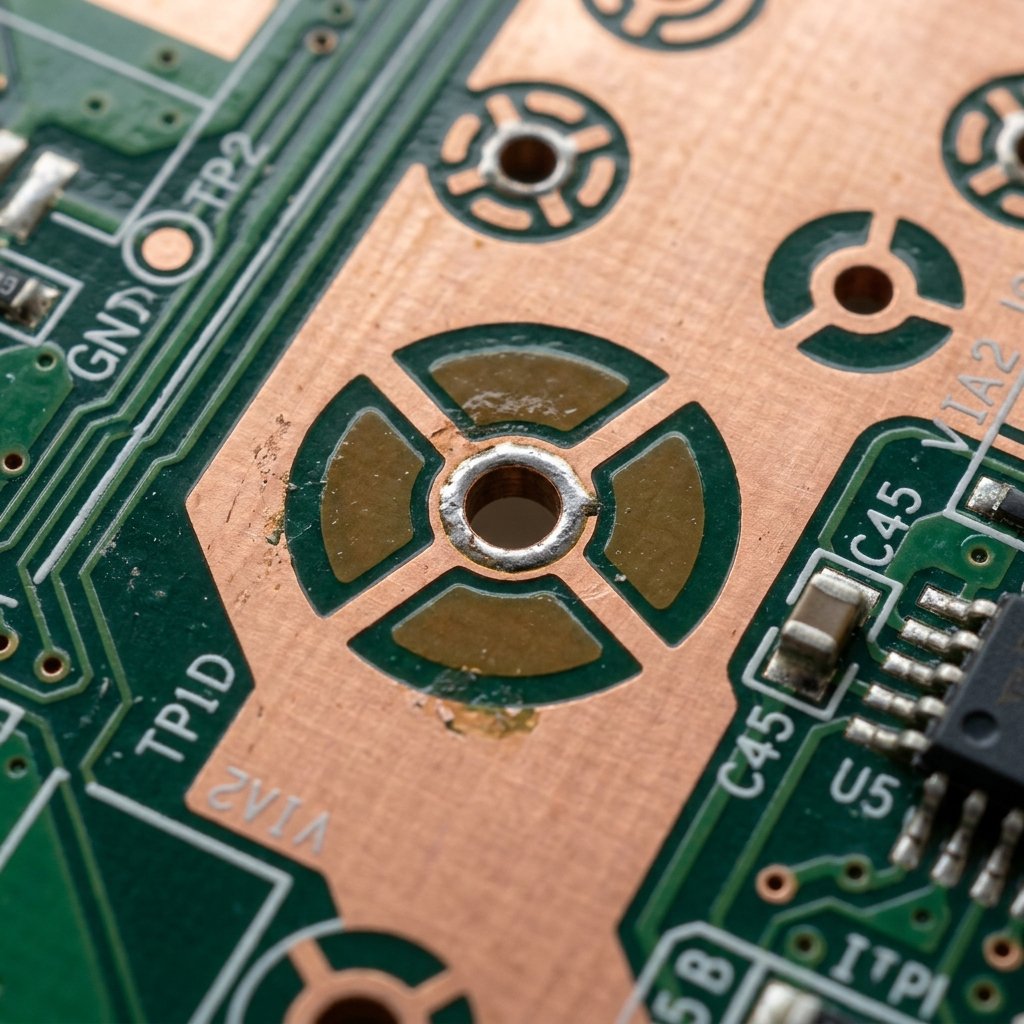
Che cos’è esattamente l’OSP (agente conservante organico per la saldabilità)?
A differenza dell'HASL (Hot Air Solder Leveling) o dell'ENIG (Electroless Nickel Immersion Gold), l'OSP non è una finitura metallica. Si tratta invece di un composto organico a base acquosa che si lega selettivamente al rame, formando uno strato protettivo ultrasottile sui pad esposti. Questo strato protegge il rame dall'ossidazione durante lo stoccaggio e la movimentazione.
Quando la scheda viene sottoposta al processo di saldatura, il flussante contenuto nella pasta saldante dissolve facilmente lo strato di OSP, mettendo a nudo il rame sottostante e garantendo così un giunto saldato resistente e affidabile. Poiché il processo di applicazione si basa su un bagno chimico anziché su una complessa placcatura metallica, si tratta di una delle finiture più semplici ed economiche disponibili nel Processo di produzione dei circuiti stampati.
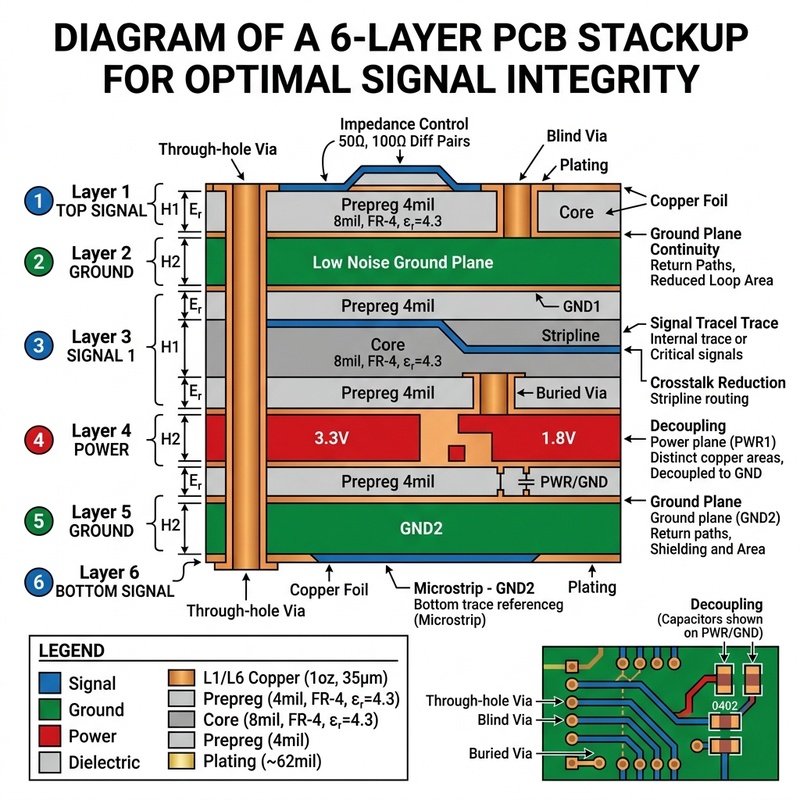
Principali vantaggi della finitura OSP
Esistono diversi motivi validi per cui produttori e progettisti scelgono l’OSP, soprattutto quando si tratta di produzione su larga scala o di prodotti di elettronica di consumo in cui il costo è un fattore determinante.
- Rapporto costo-efficacia: L'OSP è notevolmente più economico rispetto alle finiture metalliche come l'ENIG o l'argento ad immersione. Le sostanze chimiche utilizzate sono meno costose e il processo richiede meno energia e un numero inferiore di fasi.
- Eccellente coplanarità: L'OSP garantisce una superficie perfettamente piana, caratteristica fondamentale per i componenti a passo fine come i BGA (Ball Grid Array) e i QFN. A differenza dell'HASL, che può lasciare depositi di saldatura irregolari, l'OSP segue esattamente la topografia dei pad in rame.
- Rispettoso dell'ambiente: Essendo un composto organico a base acquosa, l’OSP è privo di piombo e conforme alla direttiva RoHS. Non contiene metalli tossici e la gestione dei suoi rifiuti è più semplice rispetto a quella dei bagni galvanici.
- Lavorazione semplice: Il processo di applicazione è relativamente semplice e richiede un numero inferiore di serbatoi e una manutenzione minore rispetto alle complesse linee di placcatura metallica.
Se vuoi capire come si posiziona rispetto ad altre opzioni, puoi confronta le finiture superficiali per capire quale si adatti meglio alle esigenze specifiche del tuo progetto.
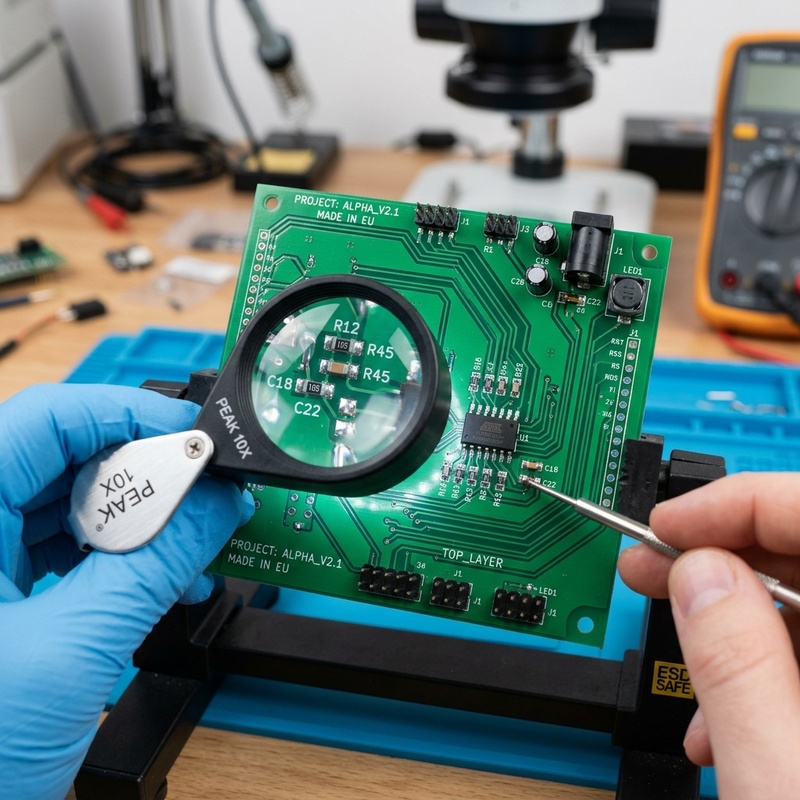
Come funziona il processo di finitura dei circuiti stampati OSP
L'applicazione di un conservante organico per la saldabilità (OSP) è un processo chimico continuo. Di seguito è riportata una guida passo passo su come preparare il rame nudo e rivestirlo con l'OSP.
-
1. Pulizia
I pannelli di rame grezzo vengono trattati con un detergente alcalino o acido per rimuovere eventuali tracce di olio, impronte digitali o ossidazione che potrebbero essersi accumulate durante le precedenti fasi di lavorazione. Una superficie di rame perfettamente pulita è essenziale per garantire un corretto incollaggio.
-
2. Microincisione
La superficie di rame viene leggermente irruvidita mediante una soluzione di microincisione. Ciò aumenta la superficie e garantisce una migliore aderenza meccanica per il composto organico.
-
3. Risciacquo acido
Si ricorre a un bagno di acido a bassa concentrazione, solitamente a base di acido solforico, per neutralizzare eventuali residui alcalini e pulire ulteriormente la superficie microincisa.
-
4. Domanda di ammissione all’OSP
I pannelli vengono immersi nella soluzione OSP attiva. I principi attivi reagiscono in modo selettivo con il rame, formando uno strato di polimero organometallico. Lo spessore di questo strato viene controllato con precisione regolando la concentrazione, il pH e la temperatura del bagno.
-
5. Risciacquo con acqua deionizzata (DI) e asciugatura
Le schede vengono risciacquate accuratamente con acqua deionizzata per rimuovere le sostanze chimiche che non hanno reagito e poi asciugate con aria calda forzata per garantire che la pellicola protettiva si sia completamente fissata.
Limiti e considerazioni relative all’OSP
Sebbene l’analisi della finitura OSP per circuiti stampati riveli numerosi vantaggi, è importante riconoscerne anche i limiti. Lo svantaggio principale dell’OSP è la sua durata di conservazione relativamente breve. Rispetto a finiture come l’ENIG, che possono durare anni, una scheda rivestita con OSP ha in genere una durata di conservazione di circa 6 mesi. Deve essere conservata in un ambiente controllato, al riparo da umidità elevata e temperature estreme, per evitare un degrado prematuro.
Inoltre, l’OSP è sensibile alla manipolazione. Gli oli e gli acidi presenti sulle mani nude possono degradare il rivestimento, pertanto è necessario indossare guanti quando si maneggiano schede non assemblate. Inoltre, l’OSP può sopportare solo un numero limitato di cicli termici (riflusso). Se un assemblaggio richiede più passaggi attraverso un forno di rifusione (ad esempio, per SMT su entrambi i lati più saldatura ad onda), lo strato di OSP sul lato non popolato potrebbe bruciarsi, causando una scarsa saldabilità nelle fasi successive. Questo è un fattore cruciale nella valutazione ENIG contro OSP per assemblaggi complessi e su entrambi i lati.
Domande frequenti su OSP Finish
La finitura OSP è conforme alla direttiva RoHS?
Sì, l'OSP è intrinsecamente privo di piombo e pienamente conforme alle direttive RoHS (Restriction of Hazardous Substances). Si tratta di un composto organico a base acquosa che non contiene metalli pesanti.
Qual è lo spessore del rivestimento OSP?
Il rivestimento OSP è incredibilmente sottile, con uno spessore che varia in genere da 0,2 a 0,5 micron. È proprio questa sottigliezza a garantire l'eccellente complanarità superficiale richiesta dai componenti a passo fine.
Posso utilizzare l'OSP per schede che richiedono il wire bonding?
No, l'OSP in genere non è adatto al wire bonding. Finiture come l'ENIG o l'ENEPIG (nichel chimico, palladio chimico e oro per immersione) offrono una superficie molto più dura e affidabile per le applicazioni di wire bonding con fili in oro o alluminio.
Come si confronta la saldabilità dell'OSP con quella dell'HASL?
Sebbene l’HASL garantisca un’eccellente saldabilità immediata, poiché si tratta già di saldatura, anche l’OSP offre un’ottima saldabilità, a condizione che le schede vengano assemblate entro il termine di conservazione. Il flussante contenuto nelle moderne paste saldanti degrada facilmente lo strato di OSP durante il riflusso.