Styv-flex-kretskort kombinera styva kretskort med flexibla polyimidskikt till en enda integrerad struktur. Denna hybridkonstruktion möjliggör komplexa tredimensionella ledningsdragningar, minskar antalet anslutningar och förbättrar tillförlitligheten i kompakta elektroniska system.
Rigid-flex-kretskort kräver dock specialiserade tillverkningsprocesser som skiljer sig avsevärt från vanliga styva kretskort. Konstruktörer måste ha kunskap om dessa processer för att undvika problem med utbytet, tillförlitlighetsbrister eller alltför höga tillverkningskostnader.
Denna guide beskriver tillverkningsprocessen för styv-flex-kretskort samt de konstruktionsriktlinjer som ingenjörer bör följa för att säkerställa en tillförlitlig produktion.
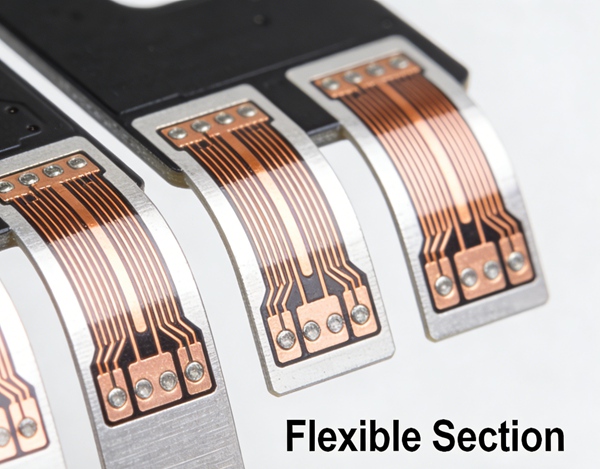
Varför tillverkningskunskap är viktig vid konstruktion av styv-flex-kretskort
Rigid-flex-kretskort är betydligt mer komplicerade att tillverka än konventionella styva kretskort. Processen innefattar flera lamineringscykler, selektiv materialbindning och exakt inriktning mellan de styva och flexibla delarna.
Om konstruktionsreglerna inte är anpassade till tillverkningsmöjligheterna kan följande problem uppstå:
- Delaminering vid övergångar mellan styva och flexibla delar
- Sprickor i kopparledningarna vid bockning
- Låg produktionsutbyte
- Ökade produktionskostnader
- Tillförlitlighetsfel under produktens användning
Genom att förstå hur rigid-flex-kretskort är uppbyggda kan konstruktörer skapa layouter som både är tillverkningsbara och hållbara.
Översikt över tillverkningsprocessen för Rigid-Flex-kretskort
Tillverkningen av styv-flex-kretskort omfattar vanligtvis följande steg.
1. Tillverkning av flexibla kretskort
De flexibla skikten tillverkas först med hjälp av polyimidunderlag och valsglödgad koppar.
Typiska steg är bland annat:
- Framställning av polyimidmaterial
- Bildframställning med kopparmönster
- Kemisk etsning
- Användning av Coverlay
- Kontroll av flexibla kretskort
Valsglödgad koppar används ofta i flexibla skikt eftersom den har bättre utmattningshållfasthet än elektrolytisk koppar.
2. Tillverkning av styva skikt
Styva kretskortstillverkning sker på samma sätt som vid tillverkning av vanliga flerskiktskort.
Processen omfattar följande:
- Förberedelse av kärnlagret
- Avbildning av det inre skiktet
- Kopparetsning
- Förberedelser inför laminering
Dessa skikt kommer senare att integreras med skikten i den flexibla kretsen.
3. Laminering av styv-flex-kretskort
Ett av de viktigaste stegen i tillverkningsprocessen är lamineringsprocessen.
De styva skikten och de flexibla skikten limmas samman med hjälp av prepreg eller limsystem under kontrollerad värme och tryck.
Bland de viktigaste utmaningarna kan nämnas:
- Inriktning av styva och böjliga sektioner
- Förhindra att harts tränger in i böjbara områden
- Att upprätthålla dimensionsstabiliteten
Felaktig laminering kan leda till delaminering eller strukturell svaghet.
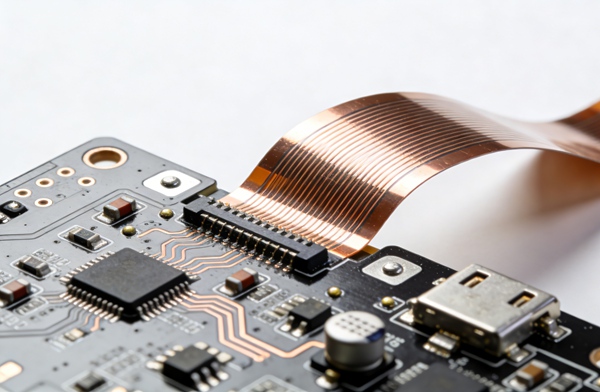
4. Borrning och via-bildning
Efter lamineringen skapas genomgående hål och komponenthål genom borrning.
Typiska tekniker är bland annat:
- Mekanisk borrning
- Laserborrning för mikrovias
- Genom plätering
Borrning i styv-flex-kretskort kräver noggrann kontroll för att undvika att de flexibla delarna skadas.
5. Kopparplätering
Kopparplätering förstärker genomgångshålen och bildar de ledande skikten.
Pläteringsprocessen måste säkerställa följande:
- Jämn koppertjocklek
- Pålitlig tack vare sina kontakter
- Hög mekanisk hållbarhet
Dålig pläteringskvalitet kan leda till öppna kretsar eller driftsstörningar.
6. Bildframställning och etsning av ytskiktet
De yttre kopparskikten mönstras med hjälp av fotoexponering och etsningsprocesser.
I detta steg definieras följande:
- signalvägar
- kraftflygplan
- komponentplattor
Hög precision krävs eftersom konstruktioner av typen ”rigid-flex” ofta innebär tät ledningsdragning.
7. Ytbehandling
Ytbehandlingar skyddar kopparplattorna och förbättrar lödbarheten.
Vanliga ytbehandlingar är bland annat:
- ENIG (kemisk nickelbeläggning och guldbeläggning genom nedsänkning)
- Immersion Silver
- OSP (organiskt lödbarhetsbevarande medel)
Valet beror på monteringskraven och förväntningarna på tillförlitligheten.
8. Slutlig profilering och testning
De sista stegen är följande:
- fräsning av brädans kontur
- elektriska provningar
- tillförlitlighetskontroll
Rigid-flex-kretskort kräver ofta ytterligare kontroll av flexibilitetens tillförlitlighet och lamineringens integritet.
Viktiga riktlinjer för tillverkning av styv-flex-kretskort
Konstruktörer bör följa flera viktiga regler för att säkerställa en lyckad tillverkning av styv-flex-kretskort.
Använd gradvisa övergångar från styvt till flexibelt
Övergångsområden mellan styva och böjbara delar utsätts för mekanisk belastning vid böjning.
Exempel på bästa praxis är:
- undvika skarpa hörn
- med hjälp av böjda övergångsformer
- förstärkning av belastningsområden
Dessa konstruktionsval minskar risken för sprickbildning eller delaminering i koppar.
Se till att staplingarna är balanserade
En obalanserad laminering kan leda till skevhet eller ojämn spänningsfördelning.
Bland designrekommendationerna finns följande:
- symmetriska skiktstrukturer
- jämn kopparfördelning
- enhetlig materialtjocklek
Välbalanserade materialuppbyggnader förbättrar både tillverkningsbarheten och den mekaniska tillförlitligheten.
Undvik genomgångshål i böjningsområden på flexibla kretskort
Genomgångshål medför mekaniska svagheter i de flexibla avsnitten.
Designers bör:
- Undvik att placera genomgångshål i områden med dynamisk böjning
- placera genomgångshål i styva områden när det är möjligt
- öka spåravståndet i böjzoner
Detta förhindrar utmattningsbrott vid upprepad böjning.
Reglera kopparens tjocklek i flexibla skikt
Tjockare koppar minskar flexibiliteten och ökar belastningen vid bockning.
Vanliga rekommendationer:
- 0,5 oz koppar för dynamisk flexibilitet
- 1 oz koppar för statisk flex
Att välja rätt koppertjocklek bidrar till att förbättra hållbarheten på lång sikt.
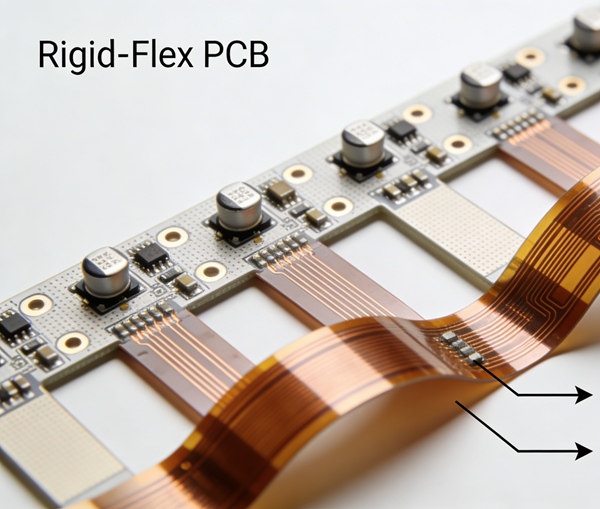
Vanliga tillverkningsutmaningar vid tillverkning av styv-flex-kretskort
Även välkonstruerade kretskort kan stöta på produktionsproblem om man inte tar hänsyn till tillverkningsbegränsningarna.
Vanliga problem är bland annat:
Delaminering
Dålig vidhäftning mellan skikten kan leda till att styva och böjbara sektioner lossnar från varandra.
Kopparsprickning
Alltför stor böjspänning kan leda till att kopparledningarna går sönder.
Registreringsfel
Felaktig inriktning mellan skikten kan påverka signalintegriteten och komponentplaceringen.
Låg produktionsutbyte
Komplexa materialuppbyggnader eller snäva toleranser kan minska framgångsgraden vid tillverkningen.
Samarbetet mellan kretskortskonstruktörer och tillverkare är avgörande för att undvika dessa problem.
Användningsområden för styv-flex-kretskort
Rigid-flex-tekniken används i stor utsträckning inom branscher där kompakt konstruktion och tillförlitlighet är avgörande.
Vanliga användningsområden är bland annat:
- flyg- och rymdelektronik
- medicintekniska produkter
- bärbar teknik
- militära system
- fordonselektronik
- konsumentelektronik
Dessa branscher drar nytta av den platsbesparing och hållbarhet som kombinationen av styva och flexibla konstruktioner erbjuder.
Slutsats
Tekniken med styv-flex-kretskort möjliggör kompakta och tillförlitliga elektroniska system genom att integrera styva kretskort med flexibla kretsar. Tillverkningsprocessen är dock betydligt mer komplex än vid tillverkning av vanliga kretskort.
Konstruktörer måste ha kunskap om tillverkningstekniker för styv-flex-kretskort, däribland laminering, borrning, ytbehandling och kontroll av skiktuppbyggnaden. Att följa korrekta konstruktionsriktlinjer bidrar till att säkerställa hög tillverkningsutbyte och långsiktig produkttillförlitlighet.
Genom att anpassa kretskortsdesignen efter tillverkningsmöjligheterna kan ingenjörerna framgångsrikt tillämpa rigid-flex-tekniken i avancerade elektroniska produkter.
Vanliga frågor: Tillverkning och konstruktion av styv-flex-kretskort
S: Tillverkningen av styv-flex-kretskort kombinerar tillverkning av flexibla kretsar med traditionell tillverkning av flerlagers styva kretskort. Den typiska processen omfattar tillverkning av det flexibla skiktet, förberedelse av det styva skiktet, laminering av styv-flex-kretskortet, borrning och skapande av genomgångshål, kopparplätering, beläggning av ytskikten, ytbehandling och slutlig elektrisk testning. Eftersom styva och flexibla material beter sig olika vid laminering och borrning kräver processen specialutrustning och strikt processkontroll.
S: Rigid-flex-kretskort är dyrare eftersom de kräver mer komplexa material och tillverkningssteg. Flera lamineringscykler, specialiserade polyimidsubstrat, precisionsinriktning och lägre produktionsutbyte bidrar alla till högre kostnader. Däremot minskar rigid-flex-kretskort ofta behovet av kontaktdon, kablar och monteringssteg, vilket kan kompensera för den initiala tillverkningskostnaden för kretskortet.
S: I styv-flex-kretskort används vanligtvis FR-4-material för de styva delarna och polyimidsubstrat för de flexibla skikten. I de flexibla kretsarna används oftast valsglödgat koppar, vilket ger bättre böjhållfasthet jämfört med elektrolytiskt avsatt koppar. Lim, prepreg och täcklager används också för att binda samman skikten och skydda de flexibla kretsarna.
S: Den minsta böjningsradien beror på tjockleken och kopparstrukturen i det böjbara området. En vanlig riktlinje är:
Statisk böjning: 10× the flex thickness
Dynamisk böjning: 20× the flex thickness
Genom att se till att rätt böjningsradie upprätthålls förhindras sprickbildning i kopparn och den långsiktiga tillförlitligheten förbättras.
S: Vias bör i allmänhet undvikas i dynamiska böjningsområden, eftersom de skapar mekaniska spänningspunkter som kan leda till fel vid böjning. Om vias måste användas i böjningsområden bör de placeras utanför den primära böjningszonen och utformas med förstärkta strukturer.
S: Designers kan förbättra utbytet genom att följa flera rekommenderade metoder:
Undvik genomgångshål i böjda områden
Se till att staplingarna är symmetriska
Använd gradvisa övergångar från styvt till flexibelt
Reglera kopparens tjocklek i de flexibla skikten
Arbeta i nära samarbete med kretskortstillverkare under konstruktionsfasen
Dessa riktlinjer bidrar till att minska tillverkningsfel och förbättra produktens tillförlitlighet på lång sikt.