Rigid-flex-printplaten harde printplaten combineren met flexibele polyimidelagen tot één geïntegreerde structuur. Dit hybride ontwerp maakt complexe driedimensionale bedrading mogelijk, vermindert het aantal connectoren en verhoogt de betrouwbaarheid in compacte elektronische systemen.
Rigid-flex-printplaten vereisen echter gespecialiseerde productieprocessen die aanzienlijk verschillen van die voor standaard stijve printplaten. Ontwerpers moeten deze processen goed begrijpen om problemen met de opbrengst, betrouwbaarheidsproblemen of buitensporige productiekosten te voorkomen.
In deze handleiding wordt het productieproces van rigid-flex-printplaten uitgelegd, evenals de ontwerprichtlijnen die ingenieurs moeten volgen om een betrouwbare productie te garanderen.
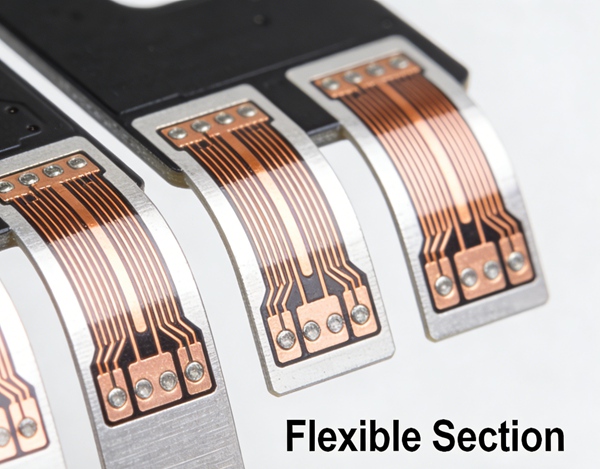
Waarom kennis van productieprocessen van belang is bij het ontwerpen van rigid-flex-printplaten
De productie van rigide-flex-printplaten is aanzienlijk complexer dan die van conventionele rigide printplaten. Het proces omvat meerdere lamineercycli, selectieve materiaalverbinding en een nauwkeurige uitlijning tussen de rigide en flexibele delen.
Als de ontwerpregels niet zijn afgestemd op de productiemogelijkheden, kunnen er problemen ontstaan, zoals:
- Delaminatie bij overgangen tussen stijve en flexibele delen
- Gebarsten koperen sporen tijdens het buigen
- Laag productieopbrengst
- Stijgende productiekosten
- Betrouwbaarheidsproblemen tijdens het gebruik van het product
Door te begrijpen hoe rigid-flex-printplaten worden vervaardigd, kunnen ontwerpers lay-outs maken die zowel goed te produceren als duurzaam zijn.
Overzicht van het productieproces van rigid-flex-printplaten
Bij de productie van rigid-flex-printplaten worden doorgaans de volgende stappen doorlopen.
1. Productie van flexibele printplaten
De flexibele lagen worden eerst vervaardigd met behulp van polyimide-substraten en gewalst en gegloeid koper.
Typische stappen zijn onder meer:
- Bereiding van polyimidemateriaal
- Afbeelding van koperen patronen
- Chemisch etsen
- Aanbrengen van Coverlay
- Inspectie van flexibele printplaten
Gewalst en gegloeid koper wordt vaak gebruikt in flexibele lagen, omdat het een betere weerstand tegen vermoeidheidsbreuk biedt dan elektrolytisch afgezet koper.
2. Vervaardiging van stijve lagen
Stijve printplaatlagen worden op dezelfde manier vervaardigd als standaard meerlaagse printplaten.
Het proces omvat:
- Voorbereiding van de kernlaag
- Beeldvorming van de binnenste laag
- Koperetsen
- Voorbereiding van het lamineren
Deze lagen worden later geïntegreerd met de lagen van de flexibele printplaat.
3. Rigid-Flex-laminering
Een van de meest cruciale stappen in het productieproces is het lamineerproces.
De stijve lagen en flexibele lagen worden met behulp van prepreg of lijmsystemen onder gecontroleerde warmte en druk aan elkaar gehecht.
De belangrijkste uitdagingen zijn onder meer:
- Uitlijning van stijve en flexibele secties
- Voorkomen dat hars in flexibele delen terechtkomt
- Het behoud van de maatvastheid
Onjuiste laminering kan leiden tot delaminatie of structurele zwakte.
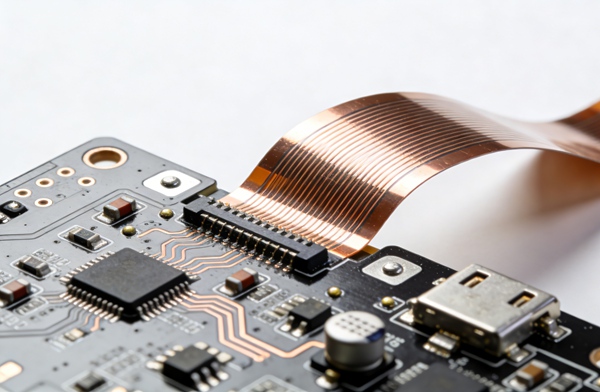
4. Boren en het aanbrengen van via’s
Na het lamineren worden door middel van boorprocessen via’s en gaten voor componenten aangebracht.
Typische technieken zijn onder meer:
- Mechanisch boren
- Laserboren voor microvia’s
- Via galvanisatie
Bij het boren in rigid-flex-printplaten is zorgvuldige controle vereist om beschadiging van de flexibele delen te voorkomen.
5. Verkoperen
Het aanbrengen van een koperlaag versterkt de via’s en vormt de geleidende lagen.
Het galvanisatieproces moet het volgende waarborgen:
- Gelijkmatige koperdikte
- Betrouwbaar dankzij connecties
- Hoge mechanische duurzaamheid
Een slechte kwaliteit van de beplating kan leiden tot onderbrekingen in het circuit of storingen in de betrouwbaarheid.
6. Beeldvorming en etsen van de buitenste laag
De buitenste koperen lagen worden van een patroon voorzien door middel van foto-afbeeldings- en etsprocessen.
In deze stap wordt het volgende gedefinieerd:
- signaalroutering
- krachtvliegtuigen
- remblokken
Er is een hoge precisie vereist, omdat bij rigid-flex-ontwerpen vaak sprake is van een dichte bedrading.
7. Oppervlakteafwerking
Oppervlakteafwerkingen beschermen de koperen contactvlakken en verbeteren de soldeerbaarheid.
Veel voorkomende afwerkingen zijn onder meer:
- ENIG (chemisch nikkel met onderdompelingsgoud)
- Immersion Silver
- OSP (organisch middel ter behoud van de soldeerbaarheid)
De keuze hangt af van de montage-eisen en de verwachtingen ten aanzien van de betrouwbaarheid.
8. Definitieve profilering en testen
De laatste stappen zijn:
- routing van de printplaatcontouren
- elektrische tests
- betrouwbaarheidscontrole
Bij rigid-flex-printplaten is vaak een aanvullende controle nodig om de betrouwbaarheid van de flexibele delen en de integriteit van de laminering te waarborgen.
Belangrijke ontwerprichtlijnen voor de productie van rigid-flex-printplaten
Ontwerpers moeten zich aan een aantal belangrijke regels houden om een succesvolle productie van rigid-flex-printplaten te garanderen.
Gebruik geleidelijke overgangen van stijf naar flexibel
In de overgangsgebieden tussen stijve en flexibele delen treedt tijdens het buigen mechanische spanning op.
Voorbeelden van beste praktijken zijn onder meer:
- scherpe hoeken vermijden
- met behulp van gebogen overgangsvormen
- versterking van stressgebieden
Deze ontwerpkeuzes verminderen het risico op scheuren of delaminatie van het koper.
Zorg voor evenwichtige stapelopstellingen
Een onevenwichtige opbouw kan leiden tot kromtrekken of een ongelijkmatige spanningsverdeling.
Aanbevelingen op het gebied van ontwerp zijn onder meer:
- symmetrische laagstructuren
- gelijkmatige verdeling van koper
- constante materiaaldikte
Evenwichtige opbouwcombinaties verbeteren zowel de produceerbaarheid als de mechanische betrouwbaarheid.
Vermijd via's in gebieden waar de printplaat buigt
Doorgangen zorgen voor mechanische zwakke plekken in flexibele delen.
Ontwerpers zouden het volgende moeten doen:
- zorg ervoor dat er geen doorvoergaten in dynamische buigzones komen
- plaats waar mogelijk via’s in stijve delen
- de afstand tussen de sporen in flexibele zones vergroten
Dit voorkomt vermoeidheidsbreuken bij herhaaldelijk buigen.
De koperdikte in flexibele lagen regelen
Dikker koper vermindert de flexibiliteit en verhoogt de spanning tijdens het buigen.
Veelvoorkomende aanbevelingen:
- 0,5 oz koper voor dynamische flexibiliteit
- 1 oz koper voor statische flex
Door de juiste koperdikte te kiezen, wordt de duurzaamheid op lange termijn verbeterd.
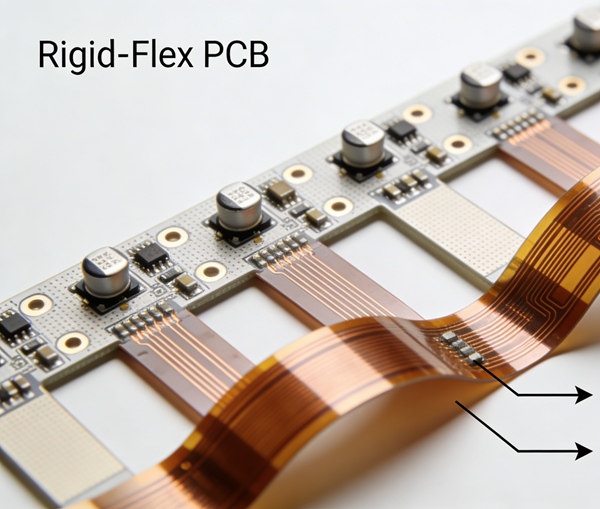
Veelvoorkomende uitdagingen bij de productie van rigide-flex-printplaten
Zelfs goed ontworpen printplaten kunnen bij de productie op problemen stuiten als er geen rekening wordt gehouden met productiebeperkingen.
Typische problemen zijn onder meer:
Delaminatie
Een slechte hechting tussen de lagen kan ertoe leiden dat de stijve en flexibele delen losraken.
Koperbreken
Overmatige buigspanning kan leiden tot breuken in de koperen sporen.
Registratiefouten
Een verkeerde uitlijning tussen lagen kan de signaalintegriteit en de plaatsing van componenten beïnvloeden.
Lage productieopbrengst
Ingewikkelde opbouwconfiguraties of krappe toleranties kunnen het succespercentage bij de productie verlagen.
Samenwerking tussen ontwerpers en fabrikanten van printplaten is van cruciaal belang om deze problemen te voorkomen.
Toepassingen van Rigid-Flex-printplaten
Rigid-flex-technologie wordt op grote schaal toegepast in sectoren waar een compact ontwerp en betrouwbaarheid van essentieel belang zijn.
Veelvoorkomende toepassingen zijn onder meer:
- lucht- en ruimtevaartelektronica
- medische hulpmiddelen
- draagbare technologie
- militaire systemen
- auto-elektronica
- consumentenelektronica
Deze sectoren profiteren van de ruimtebesparing en de duurzaamheid die rigide-flex-ontwerpen bieden.
Conclusie
De ‘rigid-flex’-printplaattechnologie maakt compacte, betrouwbare elektronische systemen mogelijk door stijve printplaten te combineren met flexibele circuits. Het productieproces is echter aanzienlijk complexer dan bij de standaardproductie van printplaten.
Ontwerpers moeten bekend zijn met de productietechnieken voor rigide-flex-printplaten, waaronder lamineren, boren, galvaniseren en het beheren van de laagopbouw. Het volgen van de juiste ontwerprichtlijnen draagt bij aan een hoog productieopbrengstpercentage en de betrouwbaarheid van het product op de lange termijn.
Door het ontwerp van printplaten af te stemmen op de productiemogelijkheden, kunnen ingenieurs de rigid-flex-technologie met succes toepassen in geavanceerde elektronische producten.
Veelgestelde vragen: Ontwerp en productie van Rigid-Flex-printplaten
A: Bij de productie van rigide-flex-printplaten wordt de fabricage van flexibele circuits gecombineerd met de traditionele productie van meerlaagse, rigide printplaten. Het typische proces omvat de fabricage van de flexibele laag, de voorbereiding van de rigide laag, het lamineren van de rigide-flex-printplaat, het boren en het aanbrengen van via’s, het aanbrengen van een koperlaag, het belichten van de buitenlagen, de oppervlakteafwerking en de uiteindelijke elektrische tests. Omdat rigide en flexibele materialen zich tijdens het lamineren en boren verschillend gedragen, vereist het proces gespecialiseerde apparatuur en een strikte procescontrole.
A: Rigid-flex-printplaten zijn duurder omdat er complexere materialen en productiestappen bij komen kijken. Meerdere lamineercycli, gespecialiseerde polyimidesubstraten, nauwkeurige uitlijning en lagere productieopbrengsten dragen allemaal bij aan hogere kosten. Rigid-flex-printplaten zorgen echter vaak voor minder connectoren, kabels en assemblagestappen, wat de initiële productiekosten van de printplaat kan compenseren.
A: Bij rigide-flex-printplaten wordt doorgaans FR-4-materiaal gebruikt voor de stijve delen en polyimidesubstraten voor de flexibele lagen. Voor de flexibele circuits wordt meestal gewalst en gegloeid koper gebruikt, dat een betere buigbestendigheid biedt dan elektrolytisch afgezet koper. Daarnaast worden lijmen, prepregs en afdeklagen gebruikt om lagen aan elkaar te hechten en de flexibele circuits te beschermen.
A: De minimale buigradius hangt af van de dikte en de koperstructuur van het flexibele gedeelte. Een algemene richtlijn is:
Statische buiging: 10× the flex thickness
Dynamische buiging: 20× the flex thickness
Door een juiste buigradius aan te houden, wordt scheurvorming in het koper voorkomen en wordt de betrouwbaarheid op lange termijn verbeterd.
A: Via’s moeten over het algemeen worden vermeden in dynamische flexibele zones, omdat ze mechanische spanningspunten veroorzaken die bij het buigen tot defecten kunnen leiden. Als er toch via’s in flexibele zones moeten worden gebruikt, moeten deze buiten de primaire buigzone worden geplaatst en worden ontworpen met versterkte structuren.
A: Ontwerpers kunnen de opbrengst verbeteren door een aantal aanbevolen werkwijzen te volgen:
Vermijd doorvoergaten in gebogen delen
Zorg voor symmetrische opbouw
Gebruik geleidelijke overgangen van stijf naar flexibel
De koperdikte in flexibele lagen regelen
Werk tijdens de ontwerpfase nauw samen met printplaatfabrikanten
Deze richtlijnen dragen bij aan het verminderen van fabricagefouten en het verbeteren van de betrouwbaarheid van het product op de lange termijn.