Les circuits imprimés rigides-flexibles offrent le meilleur des deux mondes : l'intégrité structurelle des cartes rigides et la flexibilité spatiale des circuits flexibles. Cependant, ce sont aussi les plus complexes à fabriquer.
At HanSphere, on constate que de nombreuses conceptions échouent en raison de la « fatigue mécanique » ou de « fissures superficielles » au niveau des zones de transition. Ce guide se concentre sur la Conception en vue de la fabrication (DFM) les règles qui garantissent la réussite de votre projet de circuit imprimé rigide-flex dès le premier essai.
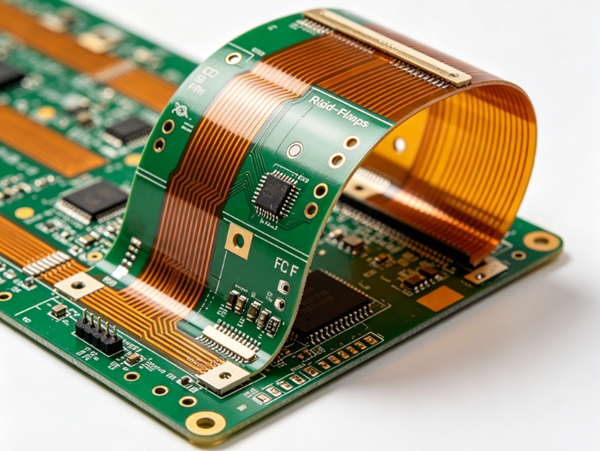
1. La règle d'or : le rayon de courbure
La défaillance la plus courante dans la conception des circuits rigides-flexibles est la sollicitation excessive du substrat flexible.
- Circuit imprimé flexible simple face : Le rayon de courbure doit être d'au moins 6x l'épaisseur du flexible.
- Flex double face : Le rayon de courbure doit être d'au moins 10x l'épaisseur du flexible.
- Flexibilité dynamique (flexion répétée) : Visez à 20x+ épaisseur afin d'éviter l'écrouissage du cuivre et une rupture éventuelle.
2. Intégrité de la zone de transition
La zone où la plaque rigide rejoint la partie souple est un point soumis à de fortes contraintes.
- Éviter les vias dans la zone de transition : Ne placez jamais de vias ni de pastilles de composants à l'intérieur de 50 mil (1,27 mm) de l'interface entre la partie rigide et la partie flexible.
- Chanfreins de décharge de traction : Utilisez des « congés » arrondis aux points de transition afin de répartir les contraintes mécaniques.
- Couverture de la colle : Veillez à ce que la couche de recouvrement chevauche la partie rigide d'au moins 30 mil pour éviter que la peinture ne s'écaille.
3. Stratégies de routage avancées
Les circuits flexibles nécessitent une approche de routage différente de celle du FR-4.
- Évitez les angles à 90 degrés : Utilisez des tracés arrondis ou des angles à 45 degrés. Les angles vifs agissent comme des « concentrateurs de contraintes » où les fissures apparaissent.
- Traces décalées : Sur les circuits imprimés flexibles double face, ne placez pas les pistes directement les unes au-dessus des autres. Décaler-les afin de réduire l'effet « I-Beam », qui rend le circuit trop rigide et susceptible de se fissurer.
- Plans de masse hachurés : Au lieu de coulées de cuivre massif, utilisez un motif en losanges pour les plans de masse dans la zone flexible. Cela permet de maintenir le blindage contre les interférences électromagnétiques tout en préservant la flexibilité.
4. Empilement rigide-flex optimisé (exemple)
Une structure standard à 4 couches rigide-flex se présente généralement comme suit :
- Couche supérieure (rigide) : Signal / Composants
- Couche interne 2 (Flex) : Masse / Signal (âme en polyimide)
- Couche interne 3 (Flex) : Alimentation / Signal (âme en polyimide)
- Couche inférieure (rigide) : Signal / Composants
Conseil de HanSphere Factory : Nous vous recommandons vivement d'utiliser Matériaux de base sans adhésif. Ils sont plus fins et plus fiables pour le soudage sans plomb à haute température que les âmes traditionnelles à base d'adhésif.
Comment préparer vos fichiers pour HanSphere
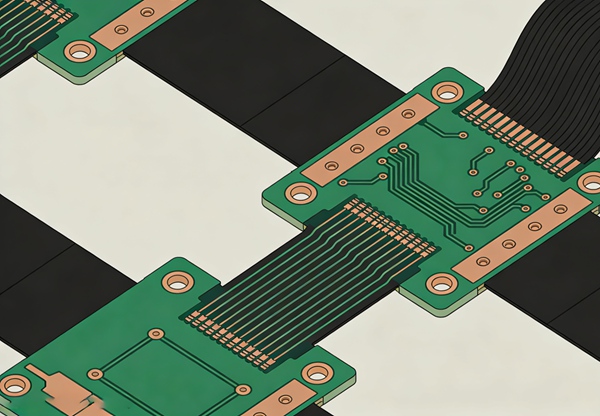
- Définir les exigences en matière de courbure :
Indiquez clairement les « lignes de pliage » et les « zones de pliage » sur un calque mécanique distinct.
- Spécifier les ouvertures de la couche de recouvrement :
Utilisez une échelle de 1:1 pour les ouvertures du film de protection afin de garantir un alignement précis du masque de soudure.
- Légendes des illustrations :
Précisez clairement l'épaisseur du polyimide (PI) et le poids du cuivre (par exemple, 0,5 oz est recommandé pour une meilleure flexibilité).
- DRC finale :
Lancez une vérification DRC spécifique de type « Flex-Aware » si votre logiciel (comme Altium) prend en charge cette fonctionnalité.
Foire aux questions (FAQ)
R : Oui, HanSphere utilise du FR-4 de haute qualité associé à du polyimide (Kapton) pour les couches flexibles afin de garantir la stabilité thermique lors de l'assemblage.
R : Cela est généralement dû à un rayon de courbure trop serré ou au fait que des « points de terminaison » (tels que des vias) sont placés trop près de la ligne de courbure.
R : Oui. Nous sommes spécialisés à la fois dans le prototypage rapide et dans la production en série. Consultez notre Rigide-flexible Fonctionnalités relatives aux données de tolérance spécifiques.