Rigid-flex-printplaten bieden het beste van twee werelden: de structurele stevigheid van stijve printplaten en de ruimtelijke flexibiliteit van flexibele printplaten. Ze zijn echter ook het meest complex om te vervaardigen.
At HanSphere, zien we dat veel ontwerpen falen als gevolg van „mechanische vermoeidheid“ of „haarscheurtjes“ in de overgangszones. Deze handleiding richt zich op de Ontwerp voor productie (DFM) regels die ervoor zorgen dat uw rigid-flex-project in één keer lukt.
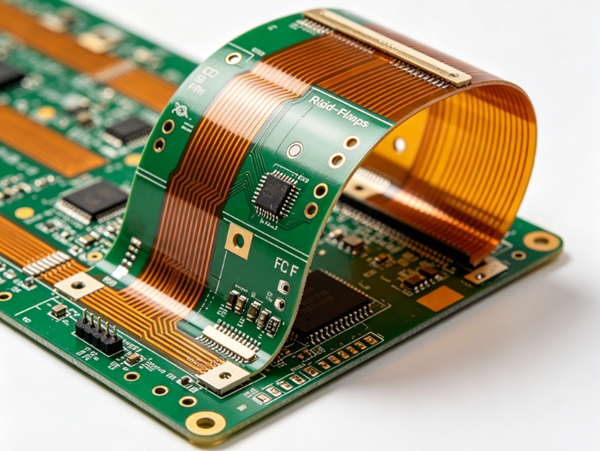
1. De gouden regel: de buigradius
De meest voorkomende fout bij het ontwerpen van rigid-flex-printplaten is het overbelasten van het flexibele substraat.
- Enkelzijdige flex: De buigradius moet ten minste 6x de dikte van de flexibele band.
- Dubbelzijdige flex: De buigradius moet ten minste 10x de dikte van de flexibele band.
- Dynamic Flex (herhaalbare buiging): Streef naar 20x+ dikte om verharding van het koper door vervorming en uiteindelijke breuk te voorkomen.
2. Integriteit van de overgangszone
Het punt waar de stijve plaat en het flexibele gedeelte op elkaar aansluiten, is een plek waar veel spanning op staat.
- Vermijd via's in de overgang: Plaats nooit via’s of componentpads binnen 50 mil (1,27 mm) van het overgangsgebied tussen het stijve en het flexibele gedeelte.
- Ontlastingsranden: Gebruik afgeronde „overgangen” op de verbindingspunten om de mechanische spanning te verdelen.
- Dekking van de lijm: Zorg ervoor dat de afdeklaag het stijve gedeelte met ten minste 30 mil om afbladderen te voorkomen.
3. Geavanceerde routingstrategieën
Bij flexibele printplaten is een andere ontwerpbenadering nodig dan bij FR-4.
- Vermijd hoeken van 90 graden: Gebruik afgeronde lijnen of hoeken van 45 graden. Scherpe hoeken fungeren als “spanningsconcentrators” waar scheuren ontstaan.
- Verspringende sporen: Plaats op dubbelzijdige flexibele printplaten de sporen niet direct boven elkaar. Verspring ze om het “I-Beam”-effect te verminderen, waardoor de printplaat te stijf wordt en gevoelig is voor scheuren.
- Gearceerde grondvlakken: Gebruik in plaats van massieve koperen gietstukken een ruitpatroon voor grondvlakken in het flexibele gedeelte. Hierdoor blijft de EMI-afscherming gewaarborgd, terwijl de flexibiliteit behouden blijft.
4. Geoptimaliseerde opbouw van een rigid-flex-printplaat (voorbeeld)
Een standaard 4-laags rigid-flex-opbouw ziet er doorgaans als volgt uit:
- Bovenste laag (stijf): Signaal / Onderdelen
- Interne laag 2 (Flex): Aarde / Signaal (polyimidekern)
- Interne laag 3 (Flex): Stroom / Signaal (polyimide-kern)
- Bodemlaag (stijf): Signaal / Onderdelen
Tip van HanSphere Factory: We raden ten zeerste aan om gebruik te maken van Dragermaterialen zonder kleeflaag. Ze zijn dunner en betrouwbaarder bij loodvrij solderen bij hoge temperaturen dan traditionele kernen op basis van lijm.
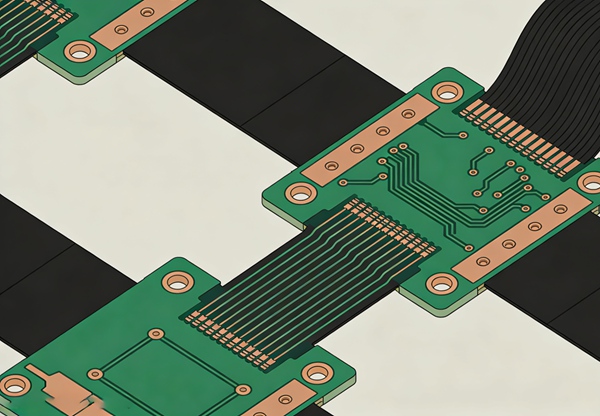
Hoe u uw bestanden kunt voorbereiden voor HanSphere
- Stel de eisen voor de bocht vast:
Geef de „buiglijnen” en „buiggebieden” duidelijk aan op een aparte mechanische laag.
- Openingen in de afdekking specificeren:
Gebruik een schaal van 1:1 voor de openingen in de afdeklaag om een nauwkeurige uitlijning van het soldeermasker te garanderen.
- Materiaalvermeldingen:
Geef duidelijk de dikte van het polyimide (PI) en het kopergewicht aan (bijvoorbeeld: 0,5 oz heeft de voorkeur voor een betere flexibiliteit).
- Eindstand DRC:
Voer een specifieke “Flex-Aware”-DRC-controle uit als uw software (zoals Altium) dit ondersteunt.
Veelgestelde vragen (FAQ)
A: Ja, HanSphere maakt gebruik van hoogwaardig FR-4 in combinatie met polyimide (Kapton) voor de flexibele lagen, om thermische stabiliteit tijdens de assemblage te waarborgen.
A: Dit wordt meestal veroorzaakt door een te kleine buigradius of doordat “aansluitpunten” (zoals via’s) te dicht bij de buiglijn worden geplaatst.
A: Ja. Wij zijn gespecialiseerd in zowel snelle prototyping als massaproductie. Bekijk onze Rigid-Flex Mogelijkheden voor specifieke tolerantiegegevens.