Optimering av plätering av genomgående hål på kretskort för tillförlitliga anslutningar – Maskfärg
Inledning
I den snabba och ytterst komplexa världen av modern elektronik är det av avgörande betydelse att säkerställa en sömlös och oavbruten ledningsförmåga genom flera lager i ett kretskort. Den avancerade tekniken för Finjustering av genomgående hål i kretskort Galvanisering utgör en avgörande pelare för att uppnå detta ambitiösa mål. Denna omvälvande process förvandlar icke-ledande, mekaniskt borrade hål till ytterst tillförlitliga elektriska ledningsvägar. På så sätt kopplar den samman kretskortets olika lager och ger ett robust mekaniskt stöd för både ytmonterade komponenter och genomgående komponenter. I takt med att smarta enheter blir allt mindre och industriell elektronik blir allt mer komplex är det absolut nödvändigt för alla att behärska denna komplicerade teknik tillverkningsprocess för kretskort av hög kvalitet. Utan en felfri ytbehandling äventyras den strukturella och elektriska integriteten hos hela enheten.
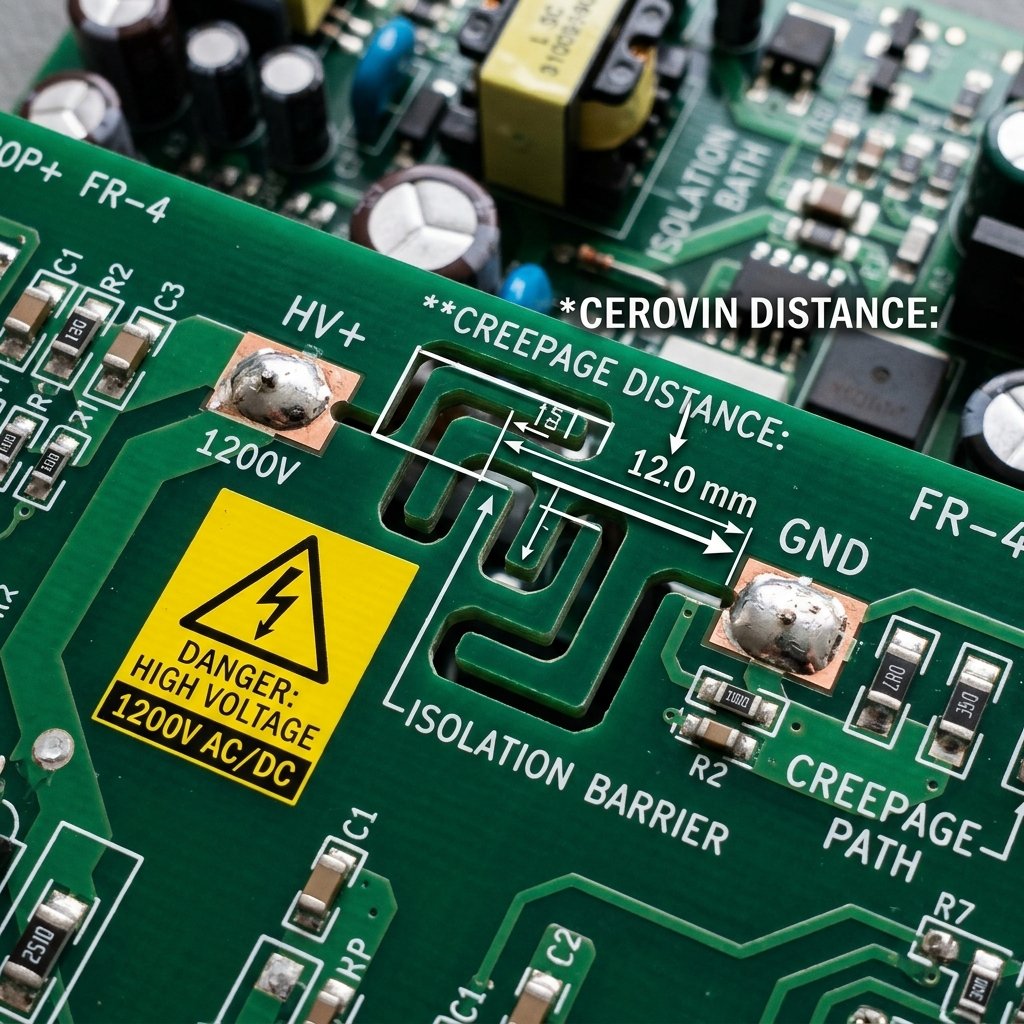
Den avgörande betydelsen av genomborrade hål med metallbeläggning (PTH)
Pläterade genomgående hål (PTH) är betydligt mer än bara enkla ledande genomgångshål; de fungerar som livsviktiga förbindelser i avancerade flerskiktade kretskort. När tillverkarna inriktar sina ansträngningar på att finslipa processerna för genomgående hål i kretskort kan de garantera att både höghastighetssignaler och stora effektbelastningar överförs effektivt mellan skikten utan försämring, signalförlust eller oönskad resistansökning. Ett välpläterat och jämnt hål säkerställer maximal strukturell integritet, vilket är särskilt viktigt när komponenterna kontinuerligt utsätts för extrem termisk påfrestning under lödning eller kraftiga mekaniska vibrationer i fält. Denna nivå av hållbarhet är av avgörande betydelse i krävande och avancerade tillämpningar, såsom tillverkningen av styv-flex-kretskort, där det för slutanvändaren är absolut nödvändigt att upprätthålla tillförlitligheten under ständigt föränderliga och flexibla förhållanden.
Omvänt kan bristande förmåga att uppnå en jämn och enhetlig pläteringstjocklek leda till en rad allvarliga defekter. Dessa inkluderar hålrum i pläteringen, sprickor i trumman eller till och med fullständiga elektriska avbrott, vilket allt leder till extremt kostsamma omarbetningar i fabriken och kraftigt försämrade slutprodukter. Därför är en noggrann och kompromisslös uppmärksamhet på detaljerna under varje enskild fas av pläteringsprocessen avgörande för att säkerställa produktens långsiktiga tillförlitlighet och kundnöjdhet.
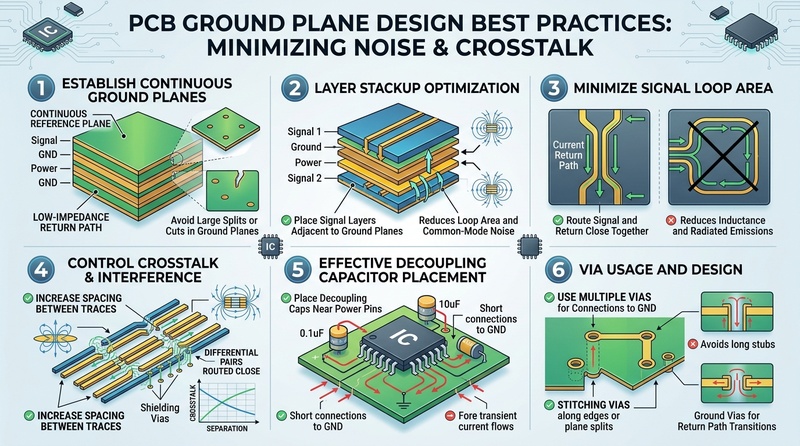
En steg-för-steg-guide till hur man uppnår perfekt plätering av genomgående hål på kretskort
Att åstadkomma ett perfekt pläterat genomgående hål är ingen enkel uppgift; det kräver en noggrant kontrollerad och noggrant övervakad sekvens av komplexa kemiska och elektrokemiska steg. Här följer en ingående beskrivning av hur ledande tillverkare säkerställer tillförlitliga anslutningar.
1. Precisionsborrning och noggrann avsmörjning
The journey begins with highly precise mechanical or laser drilling of the required vias. Following this intense drilling phase, the “smear”—a thin layer of melted epoxy resin caused by the extreme heat and friction of the drill bit—must be completely removed. The desmearing process usually involves aggressive permanganate chemical baths or plasma treatments designed to clean the hole walls thoroughly, preparing the exposed inner layers for the subsequent plating steps. Ensuring an impeccably clean surface is the first, and arguably most critical, step in perfecting pcb through hole connections.
2. Kemisk kopparbeläggning
Eftersom glasfiberunderlaget och epoxihartset inuti det nyligen borrade hålet i sig är icke-ledande måste ett mycket tunt kopparskikt deponeras kemiskt snarare än elektriskt. Denna specifika kemiska kopparbeläggningsprocess täcker hela innerväggen i det mikroskopiska hålet jämnt. På så sätt skapas ett avgörande, mikrotunt och ledande baslager som lägger grunden och möjliggör den betydligt tjockare galvaniseringsprocessen som följer därefter.
3. Avancerad galvanisering
När det inledande, tunna ledande skiktet har bildats fullständigt sänks hela kretskortet ned i elektrolytiska kopparpläteringsbad. Här avsätts ett betydligt tjockare och mer robust kopparskikt elektrokemiskt direkt på hålväggarna för att uppnå den erforderliga slutliga tjockleken och strukturella integriteten. Detta steg kräver strikt kontroll av strömtätheten, vätskans omrörning och en exakt kemisk sammansättning av badet för att garantera en perfekt enhetlig pläteringstjocklek från topp till botten.
4. Omfattande kvalitetskontroll och provning
Det sista, oumbärliga steget innebär en mycket noggrann Kvalitetskontroll av kretskort åtgärder. Tvärsnittsmikrosektioner av de pläterade hålen tas noggrant ut och undersöks ingående under högförstorande mikroskop för att vetenskapligt verifiera pläteringstjockleken, väggarnas enhetlighet och att det inte förekommer några mikroskopiska hålrum eller sprickor i pläteringen. Dessutom utförs omfattande automatiserade elektriska tester (såsom ”flying probe”-testning) för att definitivt bekräfta 100-procentig kontakt och isolering.
Att hantera vanliga utmaningar vid galvaniseringsprocesser
Även när man använder den mest avancerade tekniken innebär strävan efter att uppnå perfekt plätering av genomgående hål i kretskort ofta betydande tillverkningsutmaningar. Ett oerhört vanligt och svårt problem är ”throwing power”. Detta begrepp avser den kemiska lösningens förmåga att konsekvent plätera exakt mitt i ett djupt hål med exakt samma tjocklek som på ytan. Hål med högt längd-bredd-förhållande (situationer där hålets totala djup är betydligt större än dess diameter) kräver högspecialiserade kemiska pläteringslösningar och avancerade pulspläteringstekniker för att framgångsrikt övervinna denna utmaning inom strömningsdynamiken. Dessutom måste man säkerställa sömlös kompatibilitet med olika slutliga Ytbehandlingar för kretskort är absolut nödvändigt för att förhindra långvarig kopparoxidation och för att garantera utmärkt, felfri lödbarhet under den slutliga monteringsfasen.
Vanliga frågor
Varför är det så oerhört viktigt att få till en perfekt plätering av genomgående hål på kretskort?
Det är absolut nödvändigt att säkerställa en perfekt plätering av genomgående hål på kretskort, eftersom dessa pläterade hål utgör de grundläggande elektriska anslutningarna mellan de många olika skikten i ett komplext flerskiktskort. En bristfällig plätering kan omedelbart leda till oväntat högt motstånd, frustrerande intermittenta anslutningar eller fullständiga, katastrofala kretsfel, vilket i slutändan äventyrar hela den elektroniska enheten och leder till fel i drift.
Vilka är de främsta orsakerna till hålrum vid plätering av genomgående hål?
Hålrum i pläteringen orsakas vanligtvis av mikroskopiska luftbubblor som fastnar i hålet under våtpläteringsprocessen, helt otillräcklig avsmörjning som lämnar kvar hartsrester, eller skadliga föroreningar och obalanser i de kemiska pläteringsbaden. Dessa hålrum utgör kritiska svaga punkter där den elektriska ledningsförmågan minskas avsevärt och den strukturella hållfastheten allvarligt äventyras.
Hur tjock bör kopparbeläggningen helst vara inuti ett standardgenomgående hål?
Den allmänt vedertagna branschstandarden för tjockleken på kopparplätering i genomgående hål ligger vanligtvis runt 1 mil (vilket motsvarar 25,4 mikrometer). Denna specifika tjocklek räcker oftast för att säkerställa tillräcklig ledningsförmåga och nödvändig mekanisk hållfasthet för de flesta kommersiella tillämpningar. Tillämpningar som kräver hög tillförlitlighet och är verksamhetskritiska (såsom inom flyg- och rymdindustrin, medicin eller fordonsindustrin) kräver dock ofta betydligt tjockare plätering för att klara extrema miljöer.