När man ger sig in i den komplexa världen av modern elektronikproduktion, Att förstå kopparn på kretskortet Pläteringsprocessen är en absolut nödvändighet. Kopparplätering utgör den grundläggande stommen för att skapa tillförlitliga elektriska förbindelser i ett kretskort. Utan ett stabilt, korrekt påfört kopparskikt som leder signaler och ström genom de olika substratlagren skulle dagens avancerade elektroniska enheter helt enkelt inte fungera. I den här artikeln kommer vi att undersöka nyanserna i kopparplätering, de kemiska och fysiska mekanismerna bakom processen samt varför det är så avgörande att behärska denna teknik för den övergripande Tillverkningsprocessen för kretskort.
Varför är kopparplätering nödvändigt?
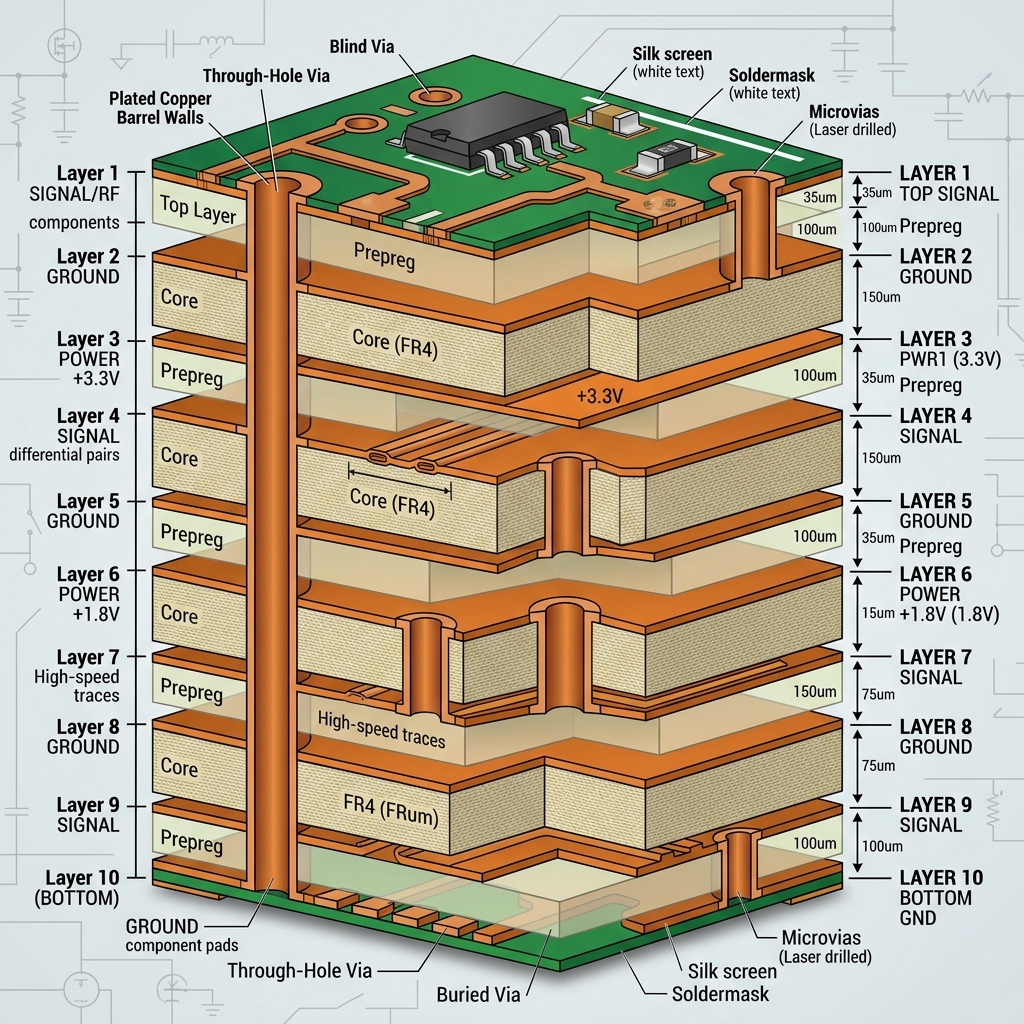
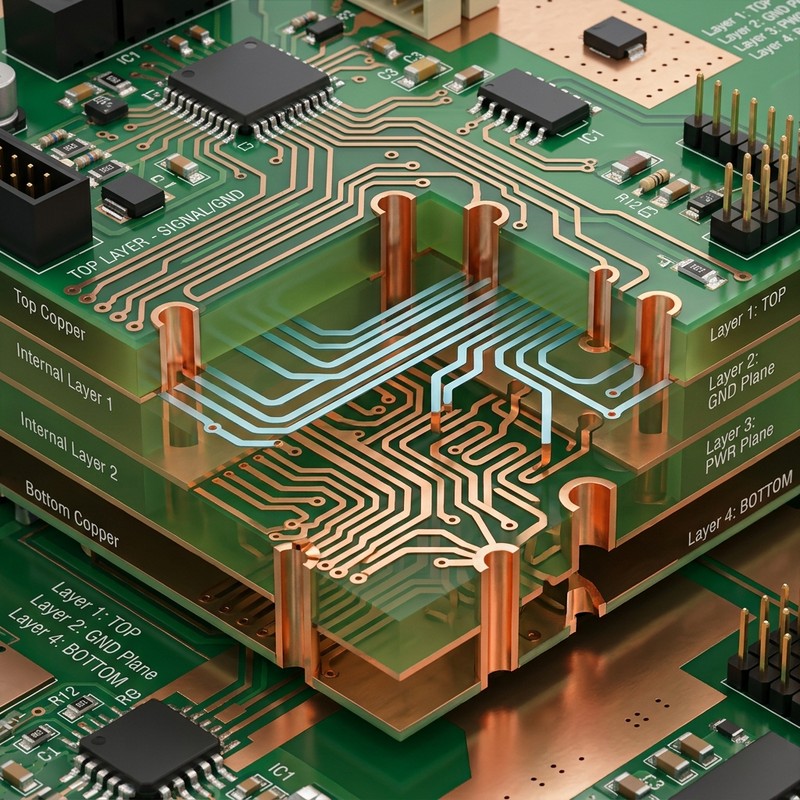
Kretskort består vanligtvis av isolerande dielektriska material, såsom FR4-glasfiber, som lamineras med tunna lager av kopparfolie. För att skapa nödvändiga elektriska förbindelser mellan de övre, undre och inre skikten måste dock små hål borras genom kortet. Dessa borrade hål, som vanligtvis kallas via-hål, är inledningsvis icke-ledande eftersom de blottar det obearbetade glasfibersubstratet.
Kopparpläteringsprocessen innebär att ett mycket ledande kopparskikt avsätts direkt på de icke-ledande väggarna i dessa borrhål, vilket gör det möjligt för elektroniska signaler att fritt färdas från ett skikt till ett annat. Denna sammankoppling är särskilt viktig när det gäller komplexa flerlagers kretskort, där den interna ledningsdragningen kräver en robust vertikal anslutning. Förutom att göra genomföringarna ledande kan kopparpläteringssteget även selektivt öka tjockleken på de ytliga kopparledningarna, vilket gör att de kan leda högre strömstyrkor utan att överhettas eller drabbas av spänningsfall.
Steg-för-steg-guide till kopparpläteringsprocessen
Den omfattande kopparpläteringsprocessen innefattar en noggrant kontrollerad sekvens av kemiska bad och elektriska behandlingar som är utformade för att säkerställa en jämn och mycket tillförlitlig avsättning. Här följer en detaljerad beskrivning av det standardiserade tillverkningsförfarandet.
Steg 1: Avfettning och rengöring av hål
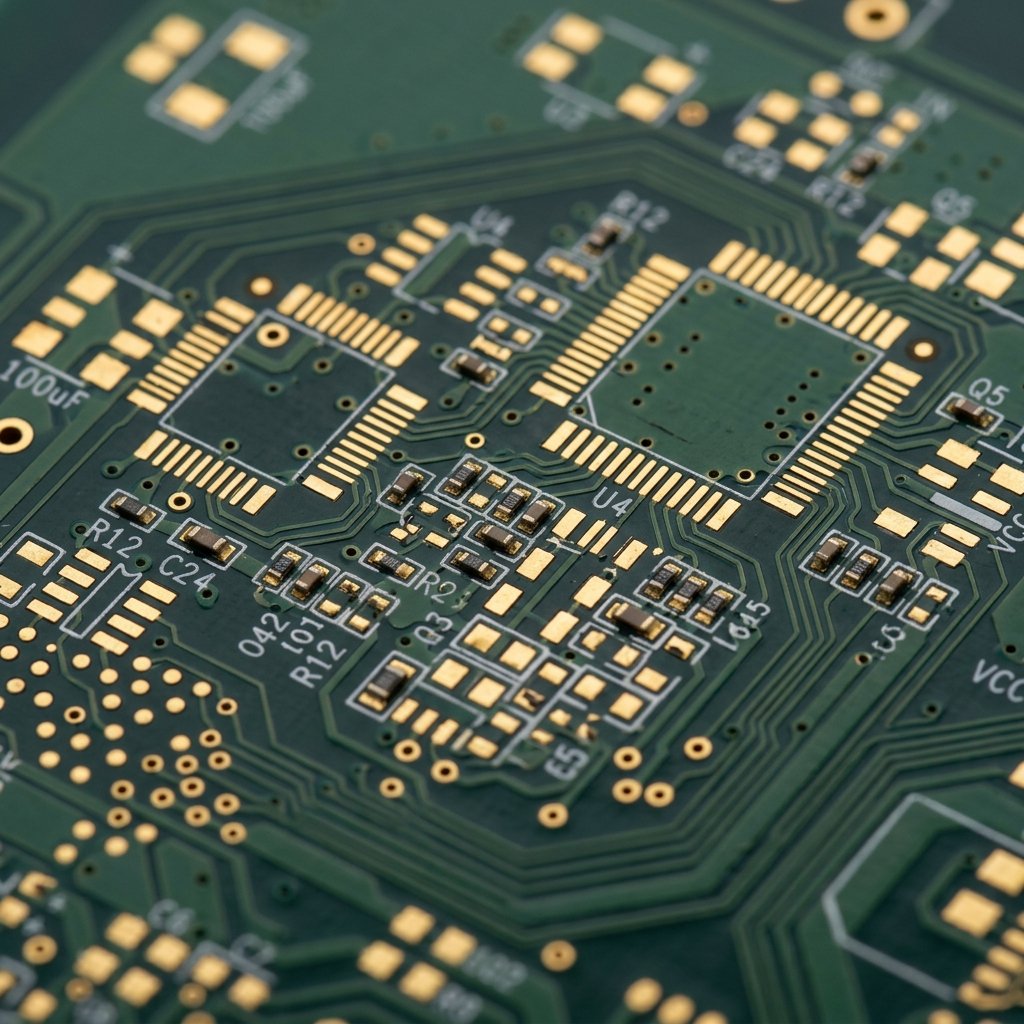
Omedelbart efter borrningen innehåller hålen vanligtvis en hartssmuts som orsakas av den enorma värmen från borrkronan, vilken smälter epoxibasen. En mycket aggressiv kemisk rengöringsprocess, ofta med kaliumpermanganat, används för att lösa upp och avlägsna detta harts. Detta steg gör också hålväggarna något ruggade, vilket skapar en yta med mikrostruktur som säkerställer att de efterföljande kemiska skikten fäster ordentligt vid underlaget.
Steg 2: Kemisk kopparbeläggning
Eftersom glasfiberunderlaget som blottas inuti hålet är en naturlig elektrisk isolator kan traditionell galvanisering inte påbörjas omedelbart. Först används en autokatalytisk kemisk process som kallas kemisk kopparbeläggning. Genom att sänka ner kretskorten i ett specialbad fälls ett mikroskopiskt kopparskikt kemiskt ut på alla exponerade ytor, inklusive hålväggarna. Detta avgörande steg skapar ett kontinuerligt ledande baslager, vilket lägger grunden för en tjockare plätering.
Steg 3: Elektrolytisk kopparplätering
När det första ledande skiktet väl har bildats sänks panelen ned i ett stort elektrolytbad som innehåller en lösning av kopparsulfat och svavelsyra. En likström (DC) leds genom systemet, vilket får positivt laddade kopparjoner att vandra från anoder av massivt koppar och avsättas jämnt på kretskortet och djupt in i genomföringarna. Detta steg bygger upp kopparskiktet till önskad fysisk tjocklek, vilket ger utmärkt elektrisk ledningsförmåga för robust genomgående hål-teknik komponentmontering och värmeavledning.
Steg 4: Sköljning och torkning
Slutligen sköljs de pläterade kretskorten noggrant genom flera efterföljande vattenstationer för att avlägsna eventuella rester av starkt sura pläteringskemikalier. Därefter torkas de helt. När denna avgörande fas är avslutad är kretskorten redo för nästa tillverkningssteg, såsom fotoexponering av ytskiktet eller påföring av ett slutligt skyddande ytfinish för att förhindra oxidation.
Utmaningar vid kopparplätering
While the overall process is well understood by industry professionals, it is certainly not without its technical challenges. One of the primary issues engineers face is achieving uniform plating thickness, especially in high aspect ratio holes—instances where the hole is exceptionally deep compared to its narrow diameter. Uneven plating or “dog-boning” can lead to dangerously thin copper in the center of the via barrel, which might result in weak connections or complete failure of the via under intense thermal stress during component soldering.
För att motverka detta använder tillverkarna avancerade organiska additiv för galvanisering (såsom glansmedel, utjämningsmedel och bärare) samt noggrant kontrollerade strömningsförhållanden i galvaniseringsbaden. Dessa moderna innovationer säkerställer att kopparjonerna tränger djupt in i dessa svårbehandlade hål, vilket ger ett pålitligt, robust och enhetligt ledande ytskikt som uppfyller stränga kvalitetskrav.
Vanliga frågor
Varför används koppar istället för andra metaller, som guld eller silver?
Koppar erbjuder en enastående, i praktiken oslagbar balans mellan hög elektrisk ledningsförmåga, rimliga materialkostnader och utmärkt bearbetbarhet. Även om silver och guld har något högre ledningsförmåga, hindrar deras oöverkomligt höga kostnad att de används för huvuddelen av kretsbanorna. Att förstå kopparens egenskaper i kretskort förklarar därför varför det har förblivit den bestående branschstandarden i årtionden.
Vad är den funktionella skillnaden mellan kemisk ytbehandling och elektrolytisk ytbehandling?
Kemisk plätering är en rent kemisk, autokatalytisk process som avsätter ett mycket tunt kopparskikt på icke-ledande ytor utan att någon extern elektricitet behövs. Elektrolytisk plätering kräver däremot nödvändigtvis en elektrisk ström för att driva den kontinuerliga avsättningen av ett betydligt tjockare och strukturellt mer robust kopparskikt ovanpå en redan befintlig ledande bas.
Hur tjock är standardkopparbeläggningen inuti en via?
Den standardmässiga och allmänt vedertagna tjockleken för kopparplätering inuti en via-cylinder ligger vanligtvis på omkring 20 till 25 mikrometer (cirka 0,8 till 1,0 mil). Detta kan dock variera avsevärt beroende på specifika, anpassade konstruktionskrav, särskilt för specialkonstruerade kretskort som måste klara höga strömstyrkor eller utsättas för kraftiga temperaturväxlingar i tuffa miljöer, såsom inom flyg- och rymdindustrin eller fordonsindustrin.