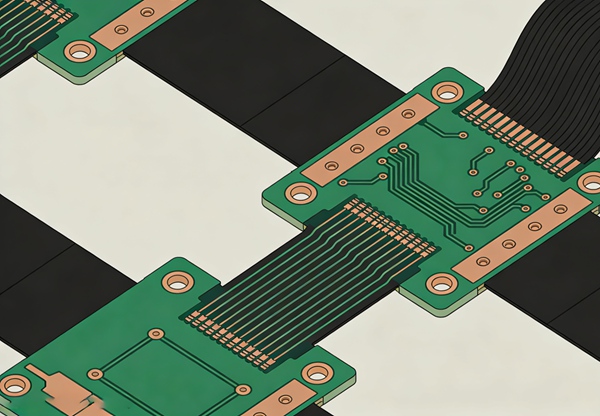
Rigid-flex-printplaten Hierdoor kunnen printplaten binnen elektronische producten buigen of vouwen, waardoor het aantal connectoren kan worden verminderd en de mechanische integratie wordt verbeterd. De flexibele delen van de printplaat zijn echter ook het meest kwetsbaar voor mechanische belasting.
Wanneer de buigradius te klein is of koperconstructies onvoldoende zijn ontworpen, kan herhaaldelijk buigen leiden tot vermoeidheid van het koper, haarscheurtjes of laagafscheiding.
Inzicht in de mechanische beperkingen van flexibele printplaten is daarom essentieel voor een betrouwbaar ontwerp van rigid-flex-printplaten.
Voor een breder overzicht van de rigid-flex-technologie, zie Ontwerp van Rigid-Flex-printplaten: basisprincipes en toepassingen.

Wat is de buigradius bij rigid-flex-printplaten?
De buigradius is de minimale straal waarmee een flexibele printplaat kan worden gebogen zonder dat de geleidende lagen of diëlektrische materialen beschadigd raken.
Bij rigid-flex-printplaten heeft de buigradius vooral invloed op de flexgebied waar polyimidelagen de plaats innemen van stijve FR-4-laminaten.
Hoe kleiner de straal, hoe groter de mechanische belasting op de koperen banen en de diëlektrische materialen.
Een goed ontworpen buigradius verdeelt de mechanische spanning over de flexibele lagen en voorkomt plaatselijke spanningsconcentraties.
Meer informatie over laagstructuren wordt uitgelegd in Ontwerphandleiding voor de opbouw van Rigid-Flex-printplaten.
Richtlijnen voor de aanbevolen buigradius
De aanbevolen buigradius hangt voornamelijk af van de dikte van de flexibele laagopbouw en het soort buigbewerking.
Er zijn twee veelvoorkomende buigscenario’s bij rigid-flex-printplaten.
Statische buigbelasting
Er is sprake van statische buiging wanneer de plaat tijdens de montage één keer wordt gebogen en daarna op zijn plaats blijft zitten.
Typische ontwerpregel:
Minimum bend radius ≈ 10 × flex thickness
Als de dikte van het flexibele gedeelte bijvoorbeeld 0,2 mm bedraagt, moet de minimale buigradius ongeveer 2 mm zijn.
Statisch buigen wordt vaak toegepast bij compacte elektronica, waarbij de printplaat tijdens de montage wordt gevouwen.
Dynamisch buigen
Er is sprake van dynamische buiging wanneer het flexibele circuit tijdens het gebruik herhaaldelijk beweegt.
Toepassingen zijn onder meer:
- medische instrumenten
- robotica
- opvouwbare consumentenelektronica
Bij dynamische buiging is een grotere buigradius nodig om vermoeidheidsbreuk te voorkomen.
Typische ontwerpregel:
Minimum bend radius ≈ 20 × flex thickness
Bij toepassingen waar een hoge betrouwbaarheid vereist is, kunnen ontwerpers deze factor nog verder verhogen.
Structuur van koper en weerstand tegen vermoeidheid
De koperstructuur speelt een belangrijke rol bij de duurzaamheid van flexibele printplaten.
Bij rigid-flex-printplaten worden doorgaans twee soorten koper gebruikt.
Gewalst en gegloeid koper
Gewalst en gegloeid koper wordt mechanisch bewerkt om de korrelstructuur te verbeteren. Dit materiaal biedt een betere flexibiliteit en vermoeidheidsweerstand.
Het wordt veelvuldig toegepast in flexibele printplaten die herhaaldelijk worden gebogen.
Elektrolytisch afgezet koper
Elektrolytisch afgezet koper wordt vaker gebruikt in stijve printplaten en is minder goed bestand tegen herhaalde mechanische belasting.
Hoewel het in flexibele printplaten kan worden gebruikt, kan het de betrouwbaarheid op lange termijn in dynamische toepassingen verminderen.
Aangezien kopervermoeidheid een veelvoorkomende faalwijze is, moet bij de planning van de laagopbouw zorgvuldig worden nagedacht over het type koper.
Meer overwegingen met betrekking tot de stapeling worden besproken in Ontwerphandleiding voor de opbouw van Rigid-Flex-printplaten.
Traceroute in bochtgebieden
De manier waarop de bedrading wordt aangelegd, kan de betrouwbaarheid van flexibele printplaten aanzienlijk beïnvloeden.
Bij het ontwerpen van rigid-flex-printplaten worden verschillende routerichtlijnen op grote schaal toegepast.
Gebruik gebogen lijnen in plaats van scherpe hoeken om spanningsconcentraties te verminderen.
Vermijd het aanleggen van sporen loodrecht op de buigas. Sporen die parallel aan de buigrichting lopen, worden minder belast.
Zorg voor een gelijkmatige verdeling van het koper over het flexibele gedeelte om ongelijkmatige spanning tijdens het buigen te voorkomen.
Spreid de sporen waar mogelijk, om te voorkomen dat meerdere sporen de spanning langs dezelfde lijn concentreren.
Het toepassen van deze routingpraktijken helpt kopervermoeidheid te verminderen en verbetert de mechanische betrouwbaarheid op lange termijn.
Vias vermijden in flexibele zones
In het buiggebied van de flexibele printplaat moeten doorgangen in het algemeen worden vermeden.
De geboorde gaten onderbreken de koperstructuur en zorgen voor mechanische spanningspunten. Bij herhaalde buigcycli kunnen deze plekken het beginpunt vormen van scheuren of delaminatie.
Als er doorvoergaten nodig zijn, moeten deze buiten het actieve buiggebied worden geplaatst.
Bij veel rigid-flex-ontwerpen worden signalen via de stijve delen geleid en wordt het flexibele gedeelte voornamelijk gebruikt voor onderlinge verbindingen.
Meer overwegingen met betrekking tot de productie worden besproken in Productieproces en ontwerprichtlijnen voor Rigid-Flex-printplaten.
Afdek- en versterkingsconstructies
Bij flexibele printplaten worden vaak afdeklagen gebruikt om de koperen sporen te beschermen.
Het afdekmateriaal zorgt voor isolatie en helpt bovendien bij het verdelen van mechanische spanning tijdens het buigen.
Bij sommige ontwerpen worden extra verstevigingsconstructies, zoals verstevigingsribben, aangebracht in de buurt van bepaalde onderdelen om overmatige spanning te voorkomen.
De combinatie van een goede koperen bedrading, de juiste buigradius en beschermende materialen zorgt voor een aanzienlijke verbetering van de mechanische betrouwbaarheid van rigid-flex-printplaten.
Veelvoorkomende storingsvormen bij flexibele printplaten
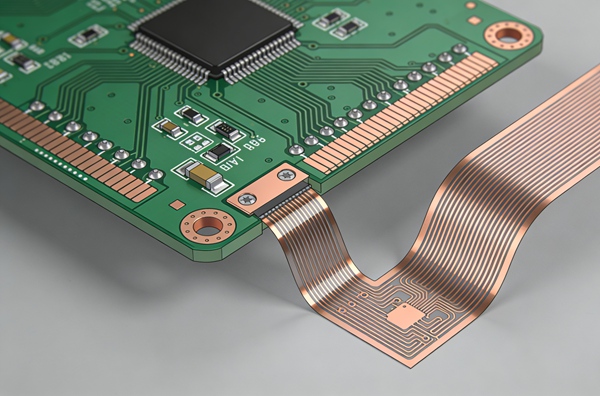
Er worden vaak verschillende storingsmechanismen waargenomen wanneer de ontwerpregels voor rigid-flex-printplaten niet worden nageleefd.
Scheurtjes in de koperen spoorbaan als gevolg van overmatige mechanische belasting.
Delaminatie tussen polyimidelagen als gevolg van herhaalde buigspanning.
Door scheuren of cilinderbreuken in de buurt van bochtgebieden.
Loslating van de deklaag als gevolg van een slechte hechting van het materiaal.
Deze storingen treden vaak op na langdurige mechanische belasting en zijn tijdens vroege testfasen soms moeilijk op te sporen.
Door zorgvuldig ontwerp en een zorgvuldige materiaalkeuze kunnen de meeste van deze problemen worden voorkomen.
Conclusie
De buigradius is een fundamentele ontwerpparameter voor rigid-flex-printplaten.
Bij een betrouwbaar ontwerp moet rekening worden gehouden met de dikte van de flexibele printplaat, het type koper, de routepatronen en de mechanische omstandigheden waaronder de printplaat zal worden gebruikt.
Door zich te houden aan de richtlijnen voor de juiste buigradius en spanningsconcentraties in buigzones te vermijden, kunnen ingenieurs de duurzaamheid op lange termijn van rigid-flex-printplaten aanzienlijk verbeteren.
In combinatie met een goede planning van de opbouw en samenwerking tijdens de productie kunnen rigid-flex-printplaten een uitstekende betrouwbaarheid bieden in veeleisende elektronische systemen.
FAQ
A: De minimale buigradius hangt af van de dikte van het flexibel en het soort toepassing. Een algemene richtlijn is 10× the flex thickness for static bends and 20× the flex thickness for dynamic bending applications.
A: Koperen sporen kunnen barsten als gevolg van overmatige mechanische belasting, vooral wanneer de buigradius te klein is of wanneer de sporen loodrecht op de buigrichting zijn aangelegd.
A: Over het algemeen wordt aangeraden om geen doorvoergaten in buigzones aan te brengen, omdat geboorde gaten spanningspunten vormen die tijdens het buigen tot scheuren kunnen leiden.
A: Voor flexibele printplaten wordt doorgaans de voorkeur gegeven aan gewalst en gegloeid koper, omdat dit een betere vermoeidheidsweerstand biedt dan elektrolytisch afgezet koper.
A: De betrouwbaarheid kan worden verbeterd door de juiste buigradius aan te houden, gewalst en gegloeid koper te gebruiken, via’s in flexibele delen te vermijden en de juiste routingpraktijken te volgen.