När det gäller tillverkning av elektroniska enheter ligger grunden för ett tillförlitligt kretskort (PCB) i dess konstruktion, särskilt utformningen av kontaktpunkterna. Ytmonteringsteknik (SMT) har blivit branschstandard för kretskortmontering, men dess framgång är i hög grad beroende av en korrekt utformning av kretskortets paddar. En dåligt utformad pad kan leda till en rad tillverkningsfel, bland annat tombstoning, lödbroar och svaga lödförband, vilket allt sammantaget äventyrar slutproduktens funktionalitet och livslängd. I denna omfattande guide går vi igenom viktiga tips för utformning av kretskortspaddar som hjälper dig att uppnå en tillförlitlig SMT-montering och eliminera vanliga lödfel.
Betydelsen av kretskortets utformning vid SMT-montering
Kretskortets anslutningsplatta utgör det fysiska gränssnittet mellan den elektroniska komponenten och kretskortet. Den ger det mekaniska stödet som håller komponenten på plats och den elektriska anslutningen till resten av kretsen. Vid SMT-montering appliceras lödpasta på dessa paddar, komponenterna placeras ovanpå och hela kortet värms upp i en reflow-ugn för att smälta lodet och bilda en stark förbindelse. Om paddarnas mått är felaktiga kan ytspänningen hos det smälta lodet dra komponenten ur position eller orsaka andra defekter.
Olika typer av PCB-kontaktytor
I SMT-konstruktion används vanligtvis två typer av kontaktytor: kontaktytor som inte definieras av lödmasken (NSMD) och kontaktytor som definieras av lödmasken (SMD).
- Definition av område utan lödmask (NSMD): Dessa kallas även koppardefinierade kontaktytor och har en öppning i lödmasken som är större än kopparplattan. Detta gör att lödet kan fästa både på ovansidan och på sidorna av kopparplattan, vilket ger en starkare mekanisk förbindelse. NSMD-plattor föredras i allmänhet för de flesta SMT-komponenter, särskilt Ball Grid Arrays (BGA).
- Definition av lödmask (SMD): När det gäller SMD-kontaktytor täcker lödmasken kanten på kopparkontaktytan. Storleken på den exponerade kontaktytan bestäms av öppningen i lödmasken. Detta kan visserligen bidra till att förhindra att kontaktytan lyfts, men det minskar den yta som är tillgänglig för lödning och kan leda till spänningskoncentration.
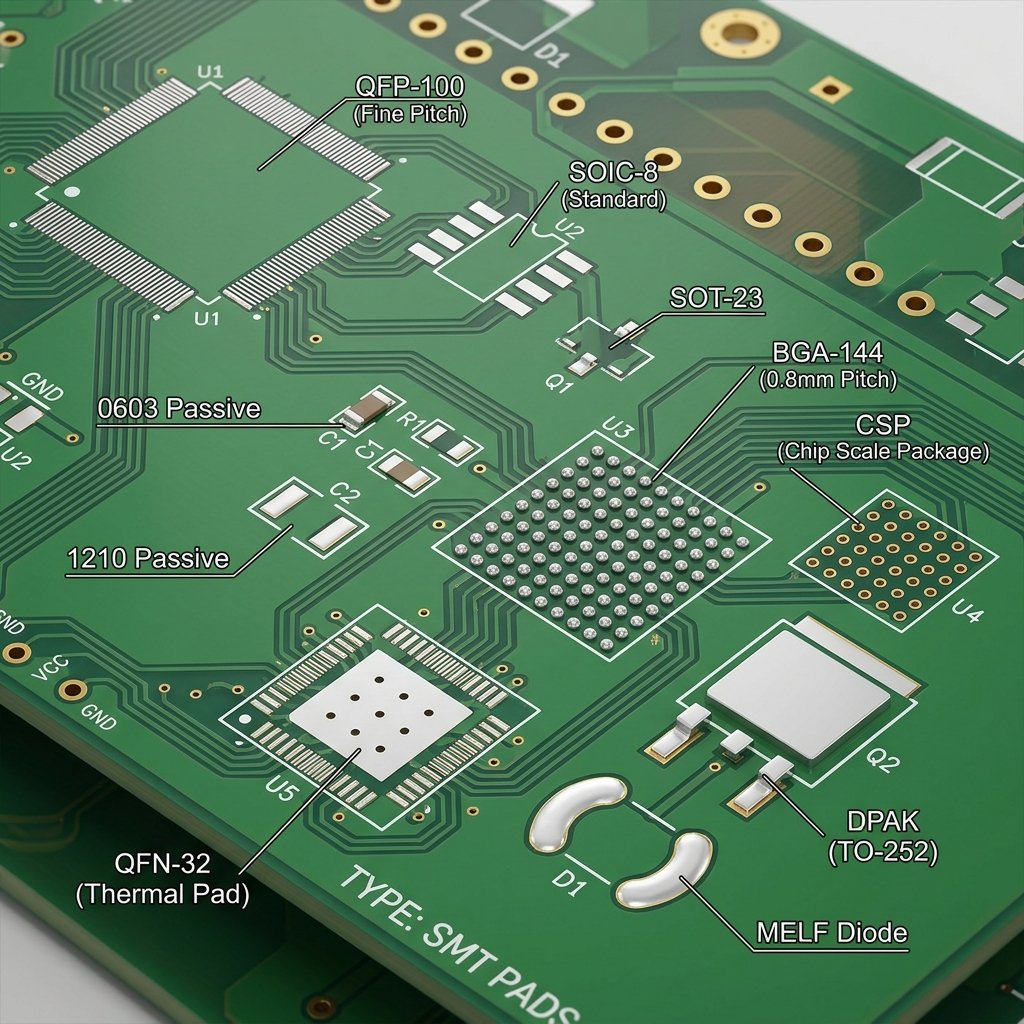
Hur man utformar perfekta kretskortskontakter för SMT
Följ dessa steg för att säkerställa att dina kretskortspads är optimalt utformade för montering med ytmonteringsteknik.
Steg 1: Läs komponenternas datablad
Det första och viktigaste steget vid utformningen av lödplattor är att konsultera tillverkarens datablad för just den komponent du använder. Databladet innehåller nästan alltid ett rekommenderat anslutningsmönster eller fotavtryck. Dessa rekommendationer bygger på omfattande tester och är utformade för att ge bästa möjliga lödresultat. Följ alltid tillverkarens riktlinjer framför generiska beräkningsverktyg.
Steg 2: Förstå IPC-standarderna
Sätt dig in i standarden IPC-7351, som innehåller allmänna krav för konstruktion av ytmonterade kretsar och standarder för landmönster. IPC-7351 definierar tre densitetsnivåer för padgeometrier: Nivå A (maximalt landutskott), Nivå B (medianvärde för landutskott) och Nivå C (minimalt landutskott). För de flesta standardtillämpningar rekommenderas nivå B, eftersom den ger en bra balans mellan robusta lödförband och utrymmesbesparing.
Steg 3: Beräkna rätt bildförhållande
Padens bildförhållande måste stämma överens med komponentens uttag. Om en pad är för lång kan det leda till överdriven lödansamling. Om den är för bred ökar risken för lödbroar mellan intilliggande pads, särskilt vid komponenter med tätt placerade uttag. Se till att padens bredd är något större än komponentuttagets bredd för att möjliggöra en bra lödfilett.
Steg 4: Justera mängden lödpasta
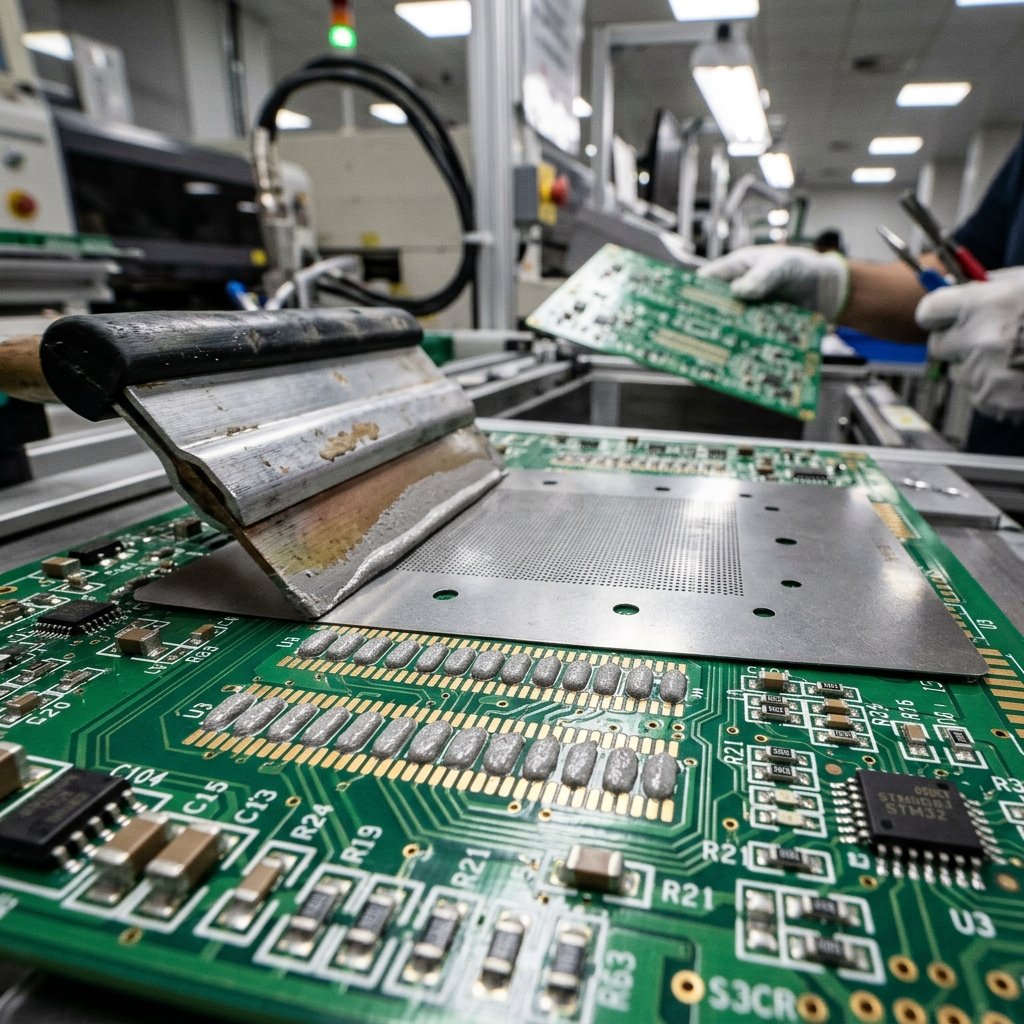
Padens utformning påverkar direkt mängden lödpasta som appliceras under schablontryckningen. Samarbeta med din monteringsleverantör för att utforma en pastaschablon som ger rätt mängd lödmetall. För mycket pasta leder till överbryggning; för lite ger svaga lödningar. Ofta är schablonöppningen något mindre än padens storlek för att förhindra överskott av lödmetall.
Steg 5: Beakta värmeavledning
När man ansluter en SMT-kontaktplatta till en stor kopparplan (som en grundplan), använd alltid värmeavlastning anslutningar. En stabil anslutning fungerar som en kylfläns under reflow-processen, vilket leder bort värmen från kontaktytan och kan orsaka en kall lödförbindelse eller ”tombstoning”. Värmeavlastningar begränsar värmeflödet och säkerställer att kontaktytan når rätt lödningstemperatur.
Hur man undviker vanliga misstag vid utformning av kylplattor
För att säkerställa en smidig tillverkningsprocess bör du undvika följande vanliga fallgropar:
- Asymmetriska känselplattor för 2-stiftskomponenter: För komponenter som chipmotstånd och kondensatorer måste anslutningspunkterna på båda sidor vara lika stora och anslutna till ledare med liknande bredd. Asymmetri orsakar ojämn uppvärmning under reflow-processen, vilket leder till den så kallade ”tombstone”-effekten där komponenten står på ena änden.
- Genomgångar i paddar: Att placera en via direkt inuti en SMT-pad (såvida det inte är en pluggad och överpläterad via) är en säker väg till katastrof. Under reflow-processen kommer lödet att sugas ner längs genomgående hål, vilket leder till att det inte finns tillräckligt med lödmetall kvar på kontaktytan för att fästa komponenten. Om du måste placera en via nära en kontaktyta, se till att det finns en tillräckligt bred lödmasksbarriär mellan dem.
- Att bortse från säkerhetsavstånd: Se till att det finns tillräckligt med avstånd mellan kontaktytorna för att förhindra att det uppstår lödbroar. Detta är särskilt viktigt för IC-kretsar (integrerade kretsar) med tätt placerade kontaktytor.
Vanliga frågor
Vad är skillnaden mellan en NSMD- och en SMD-kontaktplatta?
En NSMD-kontaktplatta (Non-Solder Mask Defined) har en öppning i lödmasken som är större än kopparplattan, vilket gör att lodet kan fästa både på ovansidan och på sidorna av kontaktplattan. En SMD-kontaktplatta (Solder Mask Defined) har en lödmask som täcker kopparplattan och därmed avgränsar det exponerade området. NSMD ger i allmänhet en starkare lödförbindelse och föredras för de flesta tillämpningar.
Vad orsakar ”tombstoning” vid SMT-montering?
Tombstoning orsakas vanligtvis av ojämn uppvärmning eller olika ytspänningskrafter på de två ändarna av en passiv komponent under reflow-lödning. Detta kan bero på asymmetriska padstorlekar, ledningar med olika bredd som ansluter till padsen eller ojämn applicering av lödpasta.
Kan jag placera en via i en ytmonteringsplatta?
I allmänhet nej. Vanliga genomgångshål i kontaktytorna gör att lödet rinner bort från kontaktytan och ner i hålet, vilket leder till en svag eller öppen anslutning. Undantaget är om man använder en specifik tillverkningsprocess som kallas ”via-in-pad plated over” (VIPPO), där genomgångshålet fylls med epoxi och pläteras med koppar för att skapa en plan, solid kontaktyta.
Slutsats
En korrekt utformning av paddar på kretskort handlar inte bara om att följa programvarans standardinställningar; det kräver en djupgående förståelse för tillverkningsprocessen, komponenternas specifikationer och branschstandarder som IPC-7351. Genom att noga beakta paddarnas dimensioner och värmeavledning samt undvika vanliga misstag som ”vias-in-pad” kan du avsevärt förbättra utbytet och tillförlitligheten hos dina SMT-monteringar. Arbeta alltid i nära samarbete med dina partners inom kretskortstillverkning och montering, eftersom deras kapacitet och processer också kan påverka dina val av optimal design.