Mentre Tecnologia di montaggio superficiale (SMT) domina il mondo dell'elettronica di consumo ultracompatta, Tecnologia a fori passanti (THT) rimane il campione indiscusso per le applicazioni in condizioni estreme, sottoposte a sollecitazioni elevate e ad alta potenza.
Dai sistemi aerospaziali agli alimentatori industriali e ai connettori per autoveicoli per impieghi gravosi, i componenti che devono resistere a forti sollecitazioni fisiche, cicli termici o correnti elevate si affidano in larga misura alla tecnologia THT.
At HanSphere, offriamo linee THT avanzate, semiautomatiche e manuali che operano in perfetta sinergia con la nostra infrastruttura SMT ad alta velocità, garantendo che le vostre schede ibride beneficino del meglio di entrambe le tecnologie.
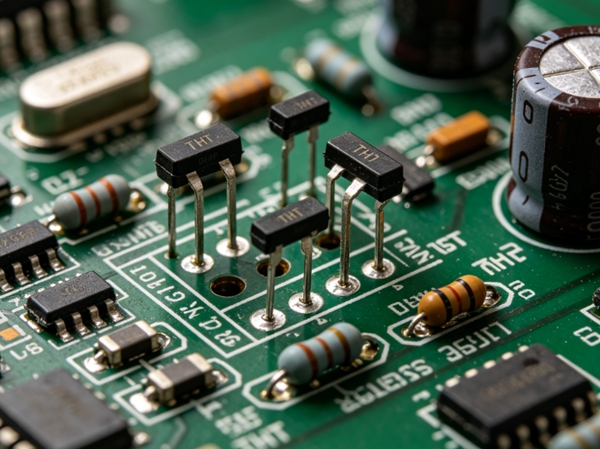
1. Che cos’è l’assemblaggio THT?
La tecnologia "through-hole" prevede l'inserimento di componenti elettronici dotati di terminali a filo in fori preforati su un circuito stampato (PCB). Questi terminali vengono poi saldati ai pad situati sul lato opposto della scheda.
Il vantaggio principale della THT è il forte legame fisico che genera. Poiché i terminali del componente passano direttamente attraverso la scheda, il giunto saldato è in grado di resistere a sollecitazioni meccaniche di trazione e torsione, nonché alle vibrazioni ambientali, in misura molto maggiore rispetto a un giunto SMT che poggia esclusivamente sulla superficie.
2. Il processo THT passo dopo passo presso HanSphere
Fase 1: Preparazione e formatura dei terminali dei componenti
I componenti elettronici vengono spesso forniti con terminali lunghi e diritti. Prima dell’inserimento, questi terminali devono essere tagliati e piegati (modellati) in modo da adattarsi con precisione alla distanza tra i fori sul PCB. HanSphere utilizza macchine automatiche per la piegatura per garantire una piegatura uniforme, evitando così sollecitazioni meccaniche sul corpo del componente.
Fase 2: Inserimento dei componenti (manuale o automatizzato)
A seconda del volume di produzione e della complessità, i componenti vengono posizionati sulla scheda.
- Inserimento automatico: Utilizzato per componenti radiali e assiali standard in produzioni di grande volume.
- Inserimento manuale: Per componenti complessi e di forma irregolare, come trasformatori pesanti, morsettiere e connettori specializzati, il nostro team di tecnici altamente qualificati esegue il posizionamento dei componenti a mano, seguendo rigorosi protocolli di protezione ESD.
Fase 3: Saldatura a onda o saldatura selettiva
Una volta montati i componenti, la scheda passa alla fase di saldatura:
- Saldatura ad onda: L'intera scheda viene fatta passare sopra un bagno di stagno fuso. Lo stagno sale nei fori passanti placcati per azione capillare, formando un cordone perfetto.
- Saldatura selettiva: Se la scheda presenta già componenti SMT sul lato inferiore che non possono essere esposti a un'onda di saldatura completa, utilizziamo una saldatrice selettiva di precisione per saldare singolarmente i pin a foro passante senza intaccare i componenti a montaggio superficiale adiacenti.
Fase 4: Ispezione e pulizia post-saldatura
Ogni giunto THT viene sottoposto a rigorosi controlli di qualità. Il nostro team utilizza sistemi ottici automatizzati e ispezioni visive manuali per garantire il riempimento al 100% dei fori di saldatura (conformità alla Classe 2 o alla Classe 3 dell’IPC). Le schede vengono quindi pulite per rimuovere i residui di flussante attivo.
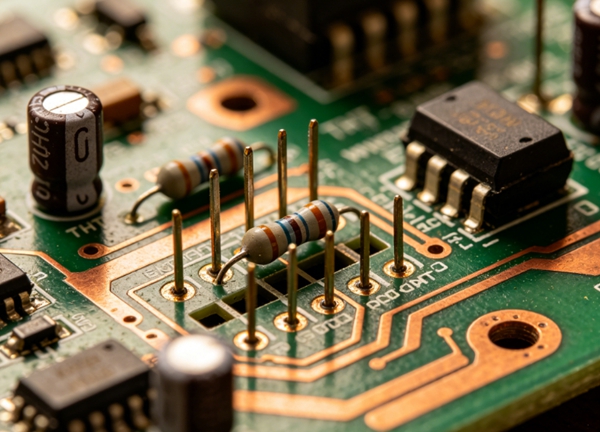
3. Regole di progettazione per la produzione (DFM) per i componenti THT
Per ottimizzare il progetto con fori passanti in vista dell’utilizzo nella linea di produzione HanSphere e mantenere bassi i costi di produzione, è opportuno integrare queste regole nel layout CAD:
| Caratteristica | Specifiche consigliate | Perché è importante |
| Distanza tra foro e conduttore | Diametro del conduttore del componente + da 0,2 mm a 0,4 mm | Se è troppo stretto, l’inserimento risulta impossibile; se è troppo largo, il riempimento capillare della saldatura risulta insufficiente. |
| Larghezza dell'anello | Minimo 0,5 mm (20 mil) | Garantisce una superficie sufficiente del pad in rame per un giunto saldato strutturalmente solido. |
| Passo dei componenti | Rispettare gli intervalli standard della griglia (ad es. 2,54 mm) | Consente l'utilizzo di utensili standard automatizzati per la formatura e l'inserimento. |
| Cuscinetti termici lenitivi | Obbligatorio sugli aerei di terra/di potenza | Impedisce ai piani di rame di fungere da dissipatori di calore, causando giunti di saldatura freddi. |
4. THT vs. SMT: trovare il giusto equilibrio
La maggior parte dei dispositivi elettronici moderni non si limita a scegliere l'uno o l'altro; utilizza Assemblaggio misto (schede ibride).
- Use SMT per microcontrollori, memorie, resistori integrati e circuiti digitali ad alta velocità.
- Use THT per connettori di ingresso/uscita, interruttori, condensatori elettrolitici e componenti dello stadio di potenza.
Link interno: Se non sei sicuro di quale tecnologia sia più adatta al budget del tuo progetto, consulta la nostra Guida comparativa tra SMT e THT.
Domande frequenti: Approfondimenti sull'assemblaggio THT
R: La tecnologia THT richiede un maggior numero di operazioni manuali, di formatura dei conduttori e di saldature secondarie (come la saldatura selettiva). Tuttavia, progettando la scheda con spaziature ben definite e garantendo la compatibilità con gli strumenti automatizzati, è possibile ridurre drasticamente i costi di manodopera in fabbrica.
A: Produciamo rigorosamente secondo IPC-A-610 Classe 2 per l'elettronica industriale/commerciale standard, ed è in grado di supportare Classe 3 (Elevata affidabilità/Settore aerospaziale) su esplicita richiesta del cliente.
R: Sì, la maggior parte dei nostri progetti PCBA è di tipo ibrido. In genere eseguiamo prima la saldatura a riflusso SMT, seguita dalla saldatura ad onda per componenti a foro passante o dalla saldatura selettiva.