Medan Ytmonteringsteknik (SMT) dominerar marknaden för ultrakompakt konsumentelektronik, Through-Hole-teknik (THT) är fortfarande den obestridda ledaren när det gäller tåliga applikationer med höga belastningar och hög effekt.
Från flyg- och rymdsystem till industriella strömförsörjningsenheter och kraftiga fordonskontakter – komponenter som måste tåla kraftig fysisk påfrestning, temperaturväxlingar eller höga strömstyrkor är i hög grad beroende av THT.
At HanSphere, erbjuder vi avancerade, halvautomatiska och manuella THT-linjer som fungerar sömlöst tillsammans med vår höghastighets-SMT-infrastruktur, vilket garanterar att era hybridkretskort får det bästa av två världar.
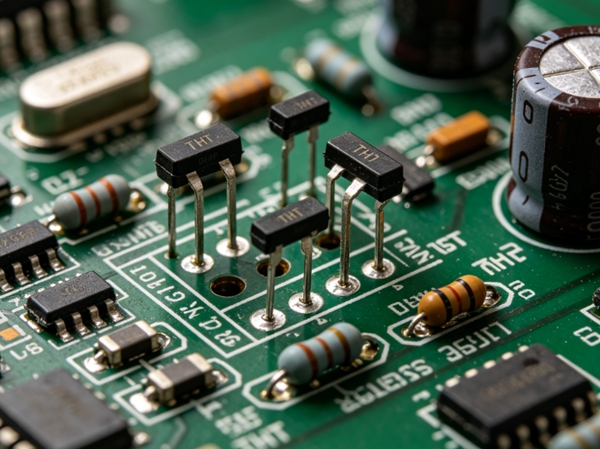
1. Vad är THT-montering?
Genomgående hål-teknik innebär att elektroniska komponenter med anslutningstrådar sätts in i förborrade hål på ett kretskort (PCB). Dessa anslutningstrådar löds sedan fast på kontaktpunkter på kretskortets baksida.
Den främsta fördelen med THT är att ett starkt fysiskt band som den ger upphov till. Eftersom komponentens utgångar går direkt genom kretskortet tål lödförbandet betydligt större mekanisk dragkraft, vridning och vibrationer från omgivningen än ett SMT-förband som enbart vilar på ytan.
2. Den stegvisa THT-processen hos HanSphere
Steg 1: Förberedelse och formning av komponentanslutningar
Elektroniska komponenter levereras ofta med raka, långa anslutningsben. Innan de monteras måste dessa anslutningsben kapas och böjas (formas) så att de exakt passar hålavståndet på kretskortet. HanSphere använder automatiserade formningsmaskiner för att säkerställa en jämn böjning och därmed förhindra mekanisk påfrestning på komponentkroppen.
Steg 2: Komponentmontering (manuell eller automatiserad)
Beroende på produktionsvolym och komplexitet placeras komponenterna på kretskortet.
- Automatisk infogning: Används för standardkomponenter av radial och axiell typ vid tillverkning i stora volymer.
- Manuell inmatning: När det gäller komplexa komponenter med ovanliga former, såsom tunga transformatorer, anslutningsplintar och specialanpassade kontaktdon, monterar vårt högt kvalificerade teknikerteam delarna för hand enligt strikta ESD-säkerhetsrutiner.
Steg 3: Våglödning eller selektiv lödning
När komponenterna har monterats går kretskortet vidare till lödningsfasen:
- Våglödning: Hela kretskortet förs över en våg av smält lödtenn. Lödtennet sugs upp i de pläterade genomgående hålen genom kapillärverkan och bildar en perfekt lödfog.
- Selektiv lödning: Om kretskortet redan har SMT-komponenter på undersidan som inte får utsättas för en fullständig smältvåg, använder vi en precisionsmaskin för selektiv lödning för att bearbeta enskilda genomgående stift utan att påverka närliggande ytmonterade komponenter.
Steg 4: Kontroll och rengöring efter lödning
Varje THT-anslutning genomgår strikta kvalitetskontroller. Vårt team använder automatiserade optiska system och manuell visuell inspektion för att säkerställa att lödcylindern är 100 % fylld (i enlighet med IPC klass 2 eller klass 3). Därefter rengörs kretskorten för att avlägsna rester av aktivt flussmedel.
3. Regler för tillverkningsanpassad konstruktion (DFM) för THT
För att optimera din konstruktion med genomgående hål för HanSpheres produktionsanläggning och hålla produktionskostnaderna nere bör du följa dessa riktlinjer i din CAD-ritning:
| Funktion | Rekommenderade specifikationer | Varför det är viktigt |
| Avstånd mellan hål och ledning | Komponentens ledningsdiameter + 0,2 mm till 0,4 mm | Om den sitter för hårt går det inte att föra in den; om den sitter för löst blir kapillärlödningen bristfällig. |
| Ringens bredd | Minst 0,5 mm (20 mil) | Säkerställer tillräcklig yta på kopparplattan för en konstruktionsmässigt hållbar lödförbindelse. |
| Komponentavstånd | Anpassa till standardavstånd i rutnätet (t.ex. 2,54 mm) | Möjliggör användning av standardverktyg för automatisk formning och insättning. |
| Värmedynor | Krävs på mark- och kraftflygplan | Förhindrar att kopparskikten fungerar som kylflänsar, vilket leder till kalla lödpunkter. |
4. THT kontra SMT: Att hitta rätt balans
De flesta moderna elektroniska apparater väljer inte mellan det ena eller det andra; de använder Blandad montering (hybridkretskort).
- Use SMT för mikrokontroller, minne, chipmotstånd och digitala höghastighetsslingor.
- Use THT för in- och utgångsanslutningar, omkopplare, elektrolytkondensatorer och komponenter i effektsteget.
Intern länk: Om du är osäker på vilken teknik som passar din projektbudget, ta hjälp av vår Jämförelseguide: SMT kontra THT.
Vanliga frågor: Insikter om THT-montering
S: THT kräver mer manuell hantering, ledningsformning och sekundära lödningssteg (som selektiv lödning). Genom att utforma kretskortet med tydliga avstånd och med tanke på kompatibilitet med automatiserade verktyg kan man dock drastiskt minska dessa arbetskostnader i fabriken.
A: Vi tillverkar i strikt enlighet med IPC-A-610 klass 2 för vanlig industri- och kommersiell elektronik, och kan stödja Klass 3r – Maskens färg (Hög tillförlitlighet/flyg- och rymdindustrin) på uttrycklig begäran från kunden.
A: Ja, de flesta av våra PCBA-projekt är hybridprojekt. Vi utför vanligtvis SMT-reflow först, följt av våglödning av genomgående hål eller selektiv lödning.