Terwijl Oppervlaktemontagetechnologie (SMT) is toonaangevend op het gebied van ultracompacte consumentenelektronica, Through-Hole-technologie (THT) blijft de onbetwiste koploper voor robuuste toepassingen onder zware omstandigheden en met een hoog vermogen.
Van ruimtevaartsystemen tot industriële voedingen en robuuste connectoren voor de automobielindustrie: onderdelen die bestand moeten zijn tegen zware fysieke belasting, thermische cycli of hoge stroomsterktes, zijn in hoge mate afhankelijk van THT.
At HanSphere, bieden wij geavanceerde, semi-geautomatiseerde en handmatige THT-lijnen die naadloos aansluiten op onze hogesnelheids-SMT-infrastructuur, zodat uw hybride printplaten het beste van twee werelden krijgen.
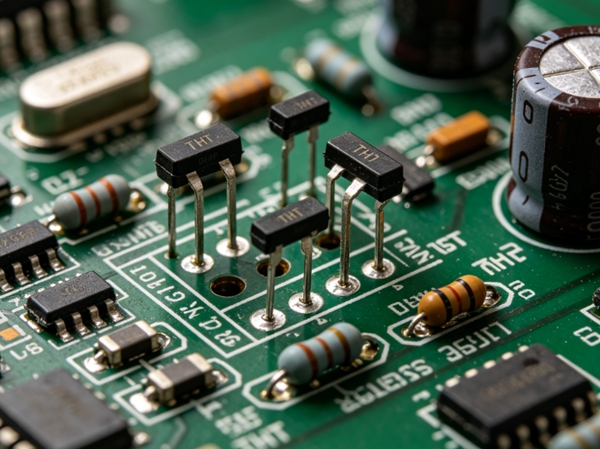
1. Wat is THT-assemblage?
Bij de ‘through-hole’-technologie worden elektronische componenten met draaduitgangen in vooraf geboorde gaten op een printplaat (PCB) geplaatst. Deze uitgangen worden vervolgens gesoldeerd aan contactpunten aan de andere kant van de printplaat.
Het belangrijkste voordeel van THT is de een sterke fysieke band die het veroorzaakt. Omdat de aansluitdraden van de component rechtstreeks door de printplaat lopen, is de soldeerverbinding veel beter bestand tegen mechanische trekkrachten, verdraaiing en trillingen uit de omgeving dan een SMT-verbinding die uitsluitend op het oppervlak rust.
2. Het stapsgewijze THT-proces bij HanSphere
Stap 1: Voorbereiding en vormgeving van de aansluitdraden van de componenten
Elektronische componenten worden vaak geleverd met rechte, lange aansluitdraden. Voordat ze worden geplaatst, moeten deze aansluitdraden worden afgeknipt en gebogen (gevormd) zodat ze precies aansluiten op de afstand tussen de gaten op de printplaat. HanSphere maakt gebruik van geautomatiseerde buigmachines om een gelijkmatige buiging te garanderen, waardoor mechanische belasting van de component wordt voorkomen.
Stap 2: Plaatsen van componenten (handmatig of geautomatiseerd)
Afhankelijk van het productievolume en de complexiteit worden de componenten op de printplaat geplaatst.
- Geautomatiseerde invoeging: Wordt gebruikt voor standaard radiale en axiale onderdelen bij productie in grote series.
- Handmatig invoegen: Voor complexe onderdelen met een ongebruikelijke vorm, zoals zware transformatoren, aansluitblokken en gespecialiseerde connectoren, plaatst ons team van zeer bekwame technici de onderdelen met de hand volgens strikte ESD-veilige protocollen.
Stap 3: Golfsolderen of selectief solderen
Zodra de componenten zijn geplaatst, gaat de printplaat door naar de soldeerfase:
- Golfsolderen: De gehele printplaat wordt over een golf gesmolten soldeersel geleid. Het soldeersel wordt via capillaire werking in de doorlopende gaten met metaalbekleding gezogen, waardoor een perfecte soldeernaad ontstaat.
- Selectief solderen: Als er aan de onderzijde van de printplaat al SMT-componenten zitten die niet aan een volledige soldeergolf mogen worden blootgesteld, gebruiken we een precisie-selectiefsoldeermachine om afzonderlijke doorvoerklemmen te solderen zonder de nabijgelegen oppervlaktemontageonderdelen te verstoren.
Stap 4: Controle en reiniging na het solderen
Elke THT-verbinding wordt aan strenge kwaliteitscontroles onderworpen. Ons team maakt gebruik van geautomatiseerde optische systemen en handmatige visuele inspectie om te garanderen dat de soldeerkanalen voor 100% gevuld zijn (conform IPC-klasse 2 of klasse 3). Vervolgens worden de printplaten gereinigd om resten van actieve flux te verwijderen.
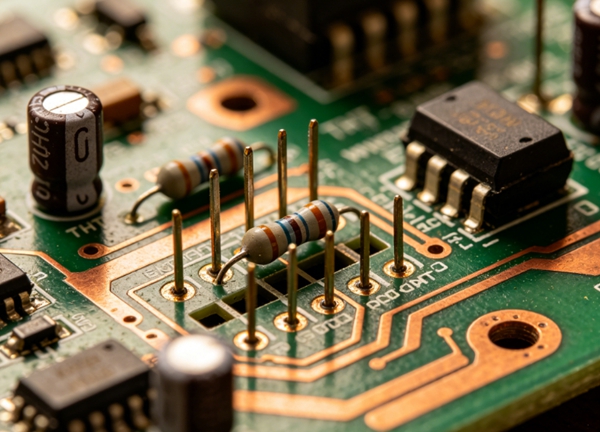
3. Regels voor ontwerp met het oog op productie (DFM) voor THT
Om uw ontwerp met doorvoergaten te optimaliseren voor de HanSphere-productielijn en de productiekosten laag te houden, dient u deze regels in uw CAD-ontwerp op te nemen:
| Functie | Aanbevolen specificaties | Waarom dit belangrijk is |
| Afstand tussen gat en geleider | Diameter van de aansluitdraden van de component + 0,2 mm tot 0,4 mm | Als het te strak zit, kan het niet worden ingebracht; als het te los zit, leidt dit tot een slechte capillaire soldeervulling. |
| Breedte van de ringvormige ring | Minimaal 0,5 mm (20 mil) | Zorgt voor voldoende oppervlakte van het koperpad voor een constructief degelijke soldeerverbinding. |
| Afstand tussen componenten | Pas aan de standaardrasterafstanden aan (bijv. 2,54 mm) | Maakt het gebruik van standaardgereedschap voor geautomatiseerd vormen en inbrengen mogelijk. |
| Warmtekussens | Verplicht op grond- en motorvliegtuigen | Voorkomt dat de kopervlakken als warmteafleiders fungeren, wat tot koude soldeerverbindingen leidt. |
4. THT versus SMT: het vinden van de juiste balans
De meeste moderne elektronische apparaten hoeven niet te kiezen tussen het een of het ander; ze maken gebruik van Gemengde assemblage (hybride printplaten).
- Use SMT voor microcontrollers, geheugen, chipweerstanden en snelle digitale lussen.
- Use THT voor in- en uitgangsaansluitingen, schakelaars, elektrolytische condensatoren en componenten voor de vermogensfase.
Interne link: Als u niet zeker weet welke technologie binnen het budget van uw project past, raadpleeg dan onze Vergelijkingsgids: SMT versus THT.
Veelgestelde vragen: Inzichten in de THT-assemblage
A: Bij THT zijn meer handmatige handelingen, het vormen van aansluitdraden en secundaire soldeerstappen (zoals selectief solderen) nodig. Door de printplaat echter zo te ontwerpen dat er voldoende ruimte is en deze compatibel is met geautomatiseerde apparatuur, kunnen deze arbeidskosten in de fabriek drastisch worden verlaagd.
A: Wij produceren strikt volgens IPC-A-610 Klasse 2 voor standaard industriële/commerciële elektronica, en kan ondersteuning bieden voor Klasse 3 (Hoge betrouwbaarheid/lucht- en ruimtevaart) op uitdrukkelijk verzoek van de klant.
A: Ja, het merendeel van onze PCBA-projecten is hybride. Meestal voeren we eerst een SMT-reflow uit, gevolgd door golfsolderen met doorvoergaten of selectief solderen.