PCBは見た目は完璧でも、電気的に故障することがあります。
Good manufacturing is not just about fabrication—it’s about verification.
That’s why PCB testing exists.
その基板が民生用電子機器、産業用システム、自動車、あるいは医療機器のいずれで使用されるにせよ、製品が現場に届く前に問題を発見できるのは、テストのおかげです。
テスト中に発見される典型的な問題には、次のようなものがあります:
- 開回路
- ショートパンツ
- はんだ付けの不具合
- 欠落しているコンポーネント
- 隠れたBGAの不具合
- 機能上の問題
リスクの種類に応じて、異なる検査が行われます。
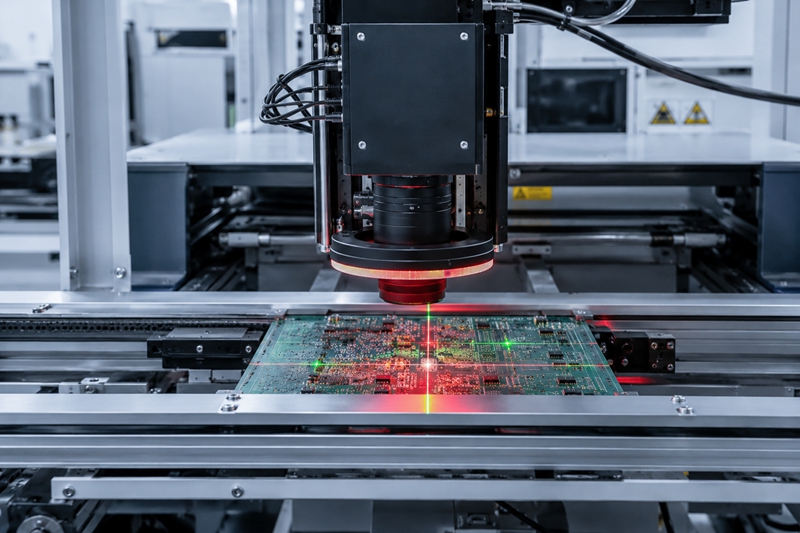
PCBテストが重要な理由
製造工程が安定していても、ばらつきは生じることがあります。
些細な欠陥でも、次のような問題を引き起こす可能性があります:
- 断続的な故障
- 信頼性の低下
- フィールドの戻り値
- 多額の費用を要するリコール
テストは、以下の点を確認するのに役立ちます:
- 電気的導通
- はんだ付けの品質
- 組立精度
- 全体的な機能性
制作品質に関する考慮事項については、以下を参照してください。 製造および歩留まりを考慮した高速PCB設計.
一般的なPCB試験方法
There is no single “best” test.
メーカーは通常、複数の方法を組み合わせています。
自動光学検査(AOI)
AOIは、カメラを用いてプリント基板アセンブリを自動的に検査します。
以下の項目を確認します:
- 欠落しているコンポーネント
- 極性の誤り
- はんだブリッジ
- 配置のずれ
AOIが最も効果を発揮する場面
- SMT組立ライン
- 大量生産
- はんだ接合部の露出部分
制限事項
AOIでは、以下のような隠れた接合部は検査できません:
- BGAはんだボール
- 底面の隠れた欠陥
AOIは通常、検査工程の中で最も早い段階の一つです。
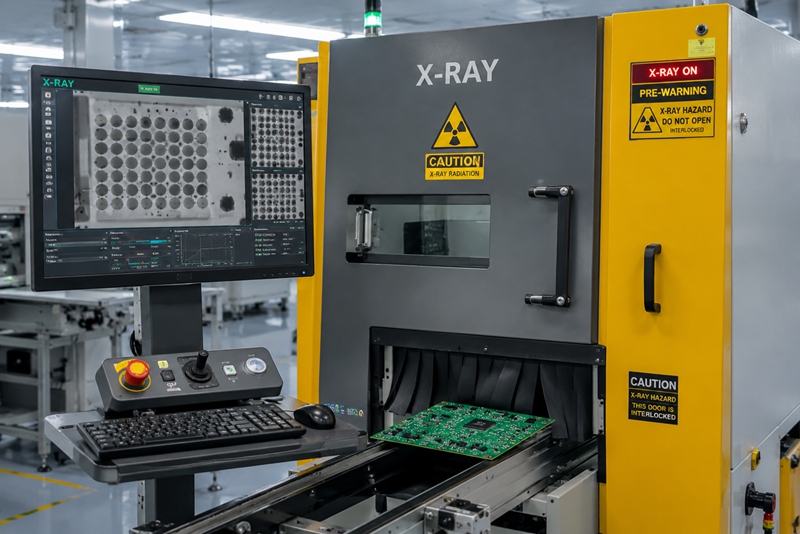
X線検査
欠陥の中には、肉眼では確認できないものもあります。
That’s where X-ray inspection comes in.
一般的に次のような用途に使われます:
- BGAパッケージ
- QFN部品
- 隠れたはんだ接合部
X線検査では、以下のことが明らかになります:
- 空隙
- はんだ付け不良
- はんだ不足
- 構成要素の下を架橋する
複雑なアセンブリの場合、X線検査が必須となることがよくあります。
インサーキット・テスト(ICT)
ICTは、基板上の個々の部品を電気的に検査します。
代表的なチェック項目には、次のようなものがあります:
- ショートパンツ
- 開く
- 抵抗
- 静電容量
- コンポーネントの値
メリット
- 迅速な検査
- 高いカバー率
- 量産に適している
制限
ICTでは、専用の治具が必要となる場合が多い。
それにより、初期費用が増加します。
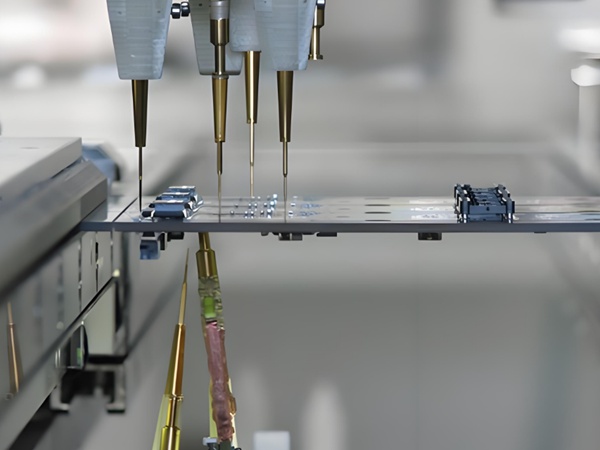
フライングプローブ検査
フライングプローブ検査はICTと似ていますが、専用の治具を使用しません。
その代わりに、可動式のプローブがテストポイントに自動的に接触します。
おすすめ
- 試作品
- 少量生産
- 短納期生産
トレードオフ
ICTよりは遅いですが、柔軟性があります。
そのため、多くのPCB試作品では、まずフライングプローブ検査が行われるのです。
機能テスト(FCT)
機能テストは、組み立てられたプリント基板が実際に動作するかどうかを確認するものです。
個々のコンポーネントを個別にチェックするのではなく、以下の点をテストします:
“Does the board perform its intended function?”
例:
- 電源投入時の試験
- 通信の検証
- 信号測定
- ソフトウェア間の連携
機能テストは、多くの場合、最終的な検証段階となります。
バーンイン試験
高信頼性が求められる用途では、基板に対してバーンイン試験が行われることがあります。
このボードは以下の環境で動作します:
- 高温
- 連続運転
- 電気負荷
目的:
- 幼少期の失敗を明らかにする
- 信頼性の向上、信頼度の向上
よく見られる場所:
- 航空宇宙
- 自動車
- 産業用電子機器
バウンダリスキャン(JTAG)テスト
プローブのアクセスが制限される高密度PCBの場合、バウンダリスキャンが有用となります。
これにより、物理的なプローブを使用することなく、ICインターフェースを介して電気的試験を行うことができます。
特に次のような場合に役立ちます:
- 複雑なデジタルシステム
- 微細ピッチ部品
- 多層基板
PCBの試験方法の比較
| 方法 | おすすめ | 主な目的 | 制限 |
|---|---|---|---|
| AOI | SMT検査 | 視覚障害 | 隠れた継ぎ目 |
| X線 | ボール・グリッド・アレイ/クワッド・フラット・パック | 隠れたはんだ | コスト高 |
| ICT | 量産 | 電気点検 | フィクスチャが必要 |
| フライングプローブ | プロトタイプ | 電気試験 | 遅い |
| 機能テスト | 最終検証 | 実際の運用 | カスタム設定 |
| バーンイン | 信頼性 | ストレステスト | 時間がかかる |
適切なPCB試験方法の選び方
テスト戦略は、以下の要因によって決まります:
- 製品の複雑さ
- 生産量
- 信頼性要件
- 予算
試作段階
おすすめ:
- フライングプローブ
- AOI
- 機能テスト
中規模生産
おすすめ:
- AOI
- ICT または フライングプローブ
- 機能テスト
高信頼性製品
おすすめ:
- X線
- ICT
- 機能テスト
- バーンイン試験
PCBのテスト性を向上させる方法
優れたテストは設計段階から始まります。
- 1. テストポイントを追加する
アクセスポイントがない場合:
. ICTが難しくなる
. デバッグによって処理が遅くなる - 2. コンポーネントの間隔を考慮する
レイアウトが過度に密集していると、プローブのアクセス性が低下します。
- 3. DFMおよびDFAを考慮した設計
製造のしやすさは、試験の成否に影響を与えます。
関連記事:
製造および歩留まりを考慮した高速PCB設計
PCB設計レビューチェックリスト - 4. テストを早期に計画する
テストは最後に追加すべきではありません。
以下の期間に含める:
. 回路図段階
. レイアウト計画
. アセンブリのレビュー
PCB試験におけるよくある間違い
本番環境でよく見られる問題:
- 機能テストを省略する
- 目視検査のみに頼る
- テストポイントへのアクセスが困難
- BGAアセンブリにはX線検査を行わない
- プロジェクトの後半になってからテストが追加された
実際の運用現場からの実践的なヒント
実際には通常、次のようなことが起こります:
- プロトタイプでは、多くの場合、フライングプローブと手動によるデバッグが併用されます。
- スピード向上のため、量産はICTへと移行している
- BGAアセンブリには、ほぼ例外なくX線検査が必要となります
- 機能テストでは、電気的テストでは見逃されてしまう問題を発見できる
1つの検査だけですべてを網羅できるものはありません。
最善の戦略とは、複数の手法を組み合わせたものです。
結論
PCBの試験は、品質、信頼性、および製造の一貫性を確保するために不可欠です。
Different methods serve different purposes—AOI for visual defects, ICT and flying probe for electrical verification, X-ray for hidden solder joints, and functional testing for real-world performance.
適切な試験手法の組み合わせを選ぶには、製品の複雑さ、生産量、および信頼性要件を考慮する必要があります。